صفحه اصلی / اخبار / اخبار صنعت / Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
صفحه اصلی / اخبار / اخبار صنعت / Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
2026-09-15
فروشگاه شما دسته ای از صفحات قفل تیغه توربین اینکونل 718، یک پشته مهر و موم آتش تیتانیومی، و مجموعه ای از درج های سخت شده D2 برای قالب آهنگری ارابه فرود دریافت می کند. این نقشه به تحمل پروفیل در محدوده ± 0.005 میلیمتر، پوشش سطحی بهتر از Ra 0.8 میکرومتر، و لایهای بدون ریزترکهای دوباره ریختهشده نیاز دارد. برنامه تولید هفت روز به شما فرصت می دهد.
چنین الزاماتی به این دلیل است که سیم EDM چنین جایگاه ثابتی را در تولید هوافضا اشغال می کند. سیم EDM - همچنین نوشته شده با سیم برش EDM یا WEDM - مواد را با تخلیه الکتریکی کنترل شده در یک سیال دی الکتریک حذف می کند، بنابراین سختی و چقرمگی قطعه کار فرآیند را محدود نمی کند، همانطور که آسیاب یا آسیاب را محدود می کند. موادی که برش آنها با ابزار لبه دشوار یا غیرممکن است، هنوز می توانند به یک پروفیل نهایی بریده شوند. مغازههای هوافضا برای دههها برای شکافهای درخت صنوبر، ویژگیهای خنککننده، براکتهای دقیق، حلقههای مهر و موم و محفظههای دیوار نازک، که در آن سوراخها، انحراف ابزار و سوختگی سنگزنی قابل قبول نیستند، به این فرآیند متکی بودهاند.
این راهنما نحوه رفتار فرآیند بر روی مواد هوافضا را پوشش میدهد، که در آن محدودیتهای عملی تحمل، پرداخت سطح و یکپارچگی سطح نهفته است، کدام کلاس ماشین برای یک خانواده خاص ارزش در نظر گرفتن دارد، و آنچه را که قبل از سفارش باید بررسی کنید - از جمله آزمایش برش روی مواد خودتان.
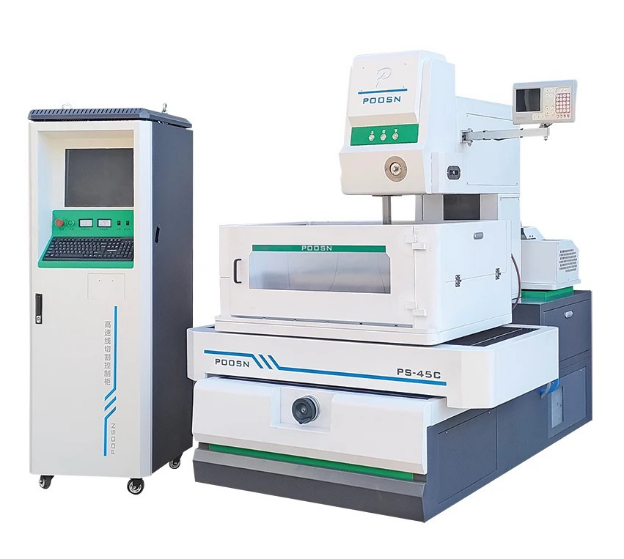
دستگاه EDM سیم با سرعت متوسط سری POOSN PSC — برش چند پاس برای قطعات و ابزار دقیق.
نتیجه گیری کلیدی: هر زمان که سختی، تلرانس محکم و یکپارچگی سطح باید در یک قطعه رعایت شود، ارزش ارزیابی را دارد. بقیه این راهنما در مورد رفتار مواد، محدودیتهای تحمل و پایان، انتخاب ماشین و مواردی که باید قبل از سفارش بررسی شود، توضیح میدهد.
چرا سیم EDM برای قطعات هوافضا استفاده می شود؟
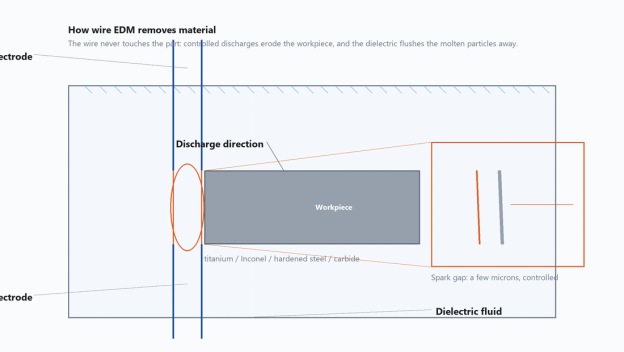
سیم EDM هر تخلیه را بین یک الکترود سیمی با انرژی نازک و قطعه کار ایجاد می کند، با ناحیه برش غوطه ور در سیال دی الکتریک (یا شسته شده توسط). سیم هرگز قطعه را لمس نمی کند، شکاف جرقه در چند میکرون نگه داشته می شود و دی الکتریک ذرات مذاب را دور می کند. از آنجایی که نیروی برش اساساً صفر است، دیوارهای نازک خم نمیشوند، ویژگیهای ظریف پاره نمیشوند و هیچ ابزار لبهای برای بریدگی یا شکستن وجود ندارد. این همان چیزی است که یک دستگاه EDM سیم CNC را برای قطعاتی که در غیر این صورت تحت بار مکانیکی تغییر شکل میدهند، مناسب میسازد.
چهار ویژگی در کار هوافضا بیشترین اهمیت را دارند:
سختی مواد مانعی ندارد. یک درج فولاد ابزار کاملاً سخت شده، یک محفظه Inconel ریخته گری و یک پد سایش کاربید متخلخل را می توان در همان دستگاه برش داد. آنچه تغییر می کند نرخ خوراک قابل دستیابی است، نه امکان سنجی.
منطقه متاثر از گرما نازک است. از آنجایی که هر تخلیه تنها میکروثانیه طول می کشد و دی الکتریک بلافاصله سطح را خاموش می کند، لایه آسیب دیده بسیار نازک تر از برش لیزر یا پلاسما است.
فرز مکانیکی وجود ندارد. لایه بازسازی شده در امتداد کانتور یکنواخت است و می توان آن را به جای اتمام دستی با یک پاس تریم کنترل کرد.
برش پشته عملی است. چندین ورقه نازک را می توان به هم چسباند و به صورت یک پشته برش داد، که باعث افزایش بهره وری برای صفحات مهر و موم و شیم ها می شود.
برای هر بخش جدید، برنامه ریزی تولید هوافضا مقایسه ساخت یا خرید و فرآیند را اجرا می کند. رایج ترین مقایسه سیم EDM در برابر فرز CNC، برش لیزری و واترجت ساینده برای همان هندسه است.
EDM سیم چگونه مواد را حذف می کند: الکترود سیم هرگز قطعه کار را لمس نمی کند و دی الکتریک ذرات مذاب را دور می کند.
نتیجه گیری کلیدی: Wire EDM زمانی برای هوافضا انتخاب میشود که اولویت نیروی برش صفر، یک منطقه نازک تحت تأثیر حرارت، یک لبه بدون سوراخ و توانایی برش قطعات نازک در یک تنظیم باشد.
مواد هوافضا مناسب برای سیم EDM
در ساخت هوافضا از خانواده باریکی از آلیاژهای با کارایی بالا استفاده میشود و ماشینکاری بیشتر آنها با روشهای معمولی دشوار است: آلیاژهای تیتانیوم، سوپرآلیاژهای مبتنی بر نیکل، فولادهای با استحکام بالا، مواد ابزار کاربید و آلیاژهای بدنه آلومینیومی. هر گروه در شکاف EDM رفتار متفاوتی دارد و این تفاوت ها بر نرخ تغذیه، تنش سیم و تنظیمات فلاشینگ تأثیر می گذارد. یک دستگاه EDM برش فلز به لبه برش بستگی ندارد، بنابراین سختی آن را مسدود نمی کند - اما هدایت حرارتی، نقطه ذوب و نحوه انجماد مجدد مواد همچنان نتیجه را شکل می دهد.
جدول زیر نحوه واکنش این مواد معمولاً در تجهیزات WEDM با سرعت متوسط و بالا با استفاده از الکترود سیم مولیبدن و پارامترهای برش استاندارد را به طور خلاصه نشان می دهد.
برش تمیز با سرعت متوسط؛ پایان خوب با چند برش؛ شستشو برای شستن ذرات تیتانیوم مهم است.
سوپر آلیاژ مبتنی بر نیکل Inconel 718
دیسک های توربین، محفظه ها، مهر و موم ها
محلول درمان شده و پیر شده، HRC 36-44
کندتر از فولاد؛ چگالی جریان کمتر به جلوگیری از ریز ترک ها کمک می کند. برای کنترل لایه Recast از پاس های اسکیم جداگانه استفاده کنید.
فولاد ابزار سخت شده (D2, H13)
قالب های آهنگری، ابزارهای برش، درج های قالب
سخت شده به HRC 52-62
برش سریع و پایان عالی؛ سختی نرخ تغذیه را کاهش نمی دهد.
کاربید تنگستن
ابزار برش، پدهای پوشیدنی، سنج
متخلخل، بسیار سخت
آهسته؛ برای جلوگیری از ترک خوردن به انرژی کم نیاز دارد. سیم ریز و توان کم بهترین مزیت را می دهد.
آلومینیوم 7075-T6
اسپارهای بدنه، براکت ها، نمونه های اولیه
HRC 20-24
سریعترین برش؛ بازنویسی کم؛ مناسب برای قطعات انباشته شده
فولاد کم آلیاژ 4340
اجزای ارابه فرود
سخت شده، HRC 40-50
سرعت برش خوب؛ پایان ثابت؛ فلاشینگ استاندارد به خوبی کار می کند.
سرعت برش نسبی برای برنامه ریزی تولید اهمیت دارد. رتبهبندی زیر کیفی است و بهعنوان راهنمای برنامهریزی ارائه میشود، نه به عنوان مقادیر اندازهگیری شده - نتیجه واقعی به ارتفاع قطعه کار، قطر سیم، شرایط شستشو و تنظیمات ژنراتور بستگی دارد.
سرعت نسبی برش ناهموار مواد معمول هوافضا در سیم EDM
مواد
سرعت نسبی برش خشن
دلیل اصلی
آلومینیوم 7075-T6
سریع ترین
هدایت حرارتی بالا، نقطه ذوب پایین، شستشوی تمیز
فولاد کم آلیاژ 4340
سریع
فولاد گرما را هدایت می کند و تمیز می شود
فولاد ابزار سخت شده (D2, H13)
سریع
سختی سرعت تغذیه را کاهش نمی دهد، اما لجن باید شسته شود
Ti-6Al-4V
متوسط
هدایت حرارتی پایین گرما را در شکاف متمرکز می کند، بنابراین برای جلوگیری از پارگی سیم، پیشروی باید متوسط بماند.
Inconel 718
کند
دمای ذوب بالا همراه با هدایت حرارتی کم
کاربید تنگستن
کندest
انرژی کم برای جلوگیری از ایجاد ترک های ریز در لبه مورد نیاز است
این رتبه بندی پیامدهای عملی دارد. یک کار در آلومینیوم می تواند چندین برابر سریعتر از یک کار کاربید معادل انجام شود. همین تفاوتها بر انتخاب ماشین تأثیر میگذارد: یک کارگاه برش عمدتاً سوپرآلیاژها از کنترل پالس ریز و یک سیم درایو قوی بهره میبرد، در حالی که یک کارخانه برش آلومینیوم و فولاد میتواند ماشینهای سادهتری را با توان بالاتر کار کند. همچنین توضیح میدهد که چرا استراتژیهای چند برش استاندارد در هوافضا هستند - اولین برش شکل را ایجاد میکند و یک یا دو پاس کوتاه باعث بهبود سطح میشود و بیشتر لایههای بازسازیشده را حذف میکند. در قطعات تیتانیوم و اینکونل، آن پاسهای تریم اغلب تفاوت بین قطعه رد شده و تایید شده است.
چهار نکته کاربردی قبل از تنظیم پارامترها:
پودر تیتانیوم حاصل از برش ساینده است. دی الکتریک را با دقت فیلتر کنید و رسانه فیلتر را طبق برنامه تغییر دهید.
سوپرآلیاژهای مبتنی بر نیکل در صورت قطع شدن برش می توانند سخت شوند. فشار شستشو را ثابت نگه دارید و مراقب ولتاژ شکاف باشید.
کاربید باید با یک سیم جدید یا تقریباً جدید بریده شود تا از مخروط شدن ناشی از سایش سیم جلوگیری شود.
برای قطعات آلومینیومی انباشته، یک ورق رویی قربانی اضافه کنید تا از لایه اول در برابر آسیب ورود سیم محافظت کنید.
نتیجه گیری کلیدی: پارامترهای خود را با خانواده آلیاژ تطبیق دهید تا با یک تنظیم عمومی. سوپرآلیاژهای تیتانیوم و نیکل به انرژی کنترلشده و پاسهای منظم نیاز دارند، در حالی که فولاد و آلومینیوم به نرخ خوراک بالاتری پاداش میدهند.
سیم EDM در مقابل فرز CNC، برش لیزری و واترجت
مقایسه سیم EDM با فرآیندهای برش معمولی و حرارتی برای قطعات نماینده هوافضا
معیار
Wire EDM
فرز CNC
برش لیزری
واترجت ساینده
تشکیل سوهان
هیچ کدام
مشترک در لبه ها
تفاله جزئی
هیچ کدام
پوشیدن ابزار
سیم مصرف شده؛ بدون سایش ابزار ثابت
در آلیاژهای سخت قابل توجه است
اپتیک تخریب می شود
سایش نازل
منطقه متاثر از گرما
لایه نازک بازسازی شده
حداقل
HAZ بزرگ
هیچ کدام
مواد سخت شده
عالی
ضعیف تا منصفانه
خوب
خوب
یکپارچگی دیواره نازک
عالی
خطر انحراف
اعوجاج حرارتی
خطر فشار آب
برش پشته ای
بله
به ندرت
بله, but HAZ between layers
بله, but edges flare
هزینه ابزار
کم
بالا برای مواد سخت
متوسط
متوسط
قرائت مهم این جدول این نیست که سیم EDM برنده هر خط است. فرزکاری اغلب برای جیبهای بزرگ با مواد نرم سریعتر است و واترجت برای صفحات بسیار ضخیم که در آن پرداخت سطح حیاتی نیست ترجیح داده میشود. سیم EDM زمانی بهترین حالت خود را دارد که قطعه نازک، پیچیده، ساخته شده از مواد سخت شده باشد یا در پشته ای بریده شده باشد که کیفیت لبه باید در بسیاری از لایه ها یکسان باشد.
در عمل، قطعات هوافضا اغلب با ترکیب فرآیندها تولید می شوند. ممکن است یک جزء آسیاب شود تا مواد حجیم حذف شود، عملیات حرارتی شود و سپس سیم به شکل نهایی بریده شود. این مسیر ترکیبی زمان چرخه را کوتاه می کند و دقت ویژگی های وابسته به سختی را حفظ می کند. از آنجایی که این فرآیند پس از اولین راهاندازی بدون مراقبت اجرا میشود، یک اپراتور میتواند چندین ماشین را در ساعات کم بار نظارت کند، که استفاده از دستگاه را بهبود میبخشد.
نتیجه گیری کلیدی: Wire EDM انتخاب مناسبی برای قطعات نازک، پیچیده، سخت شده یا برش پشته است. فرز و واترجت گزینه های بهتری برای برداشتن مواد نرم بزرگ یا صفحات ضخیم هستند که در آن پرداخت بسیار مهم نیست.
تحمل ها، سطح پایان و یکپارچگی سطح
نقشه های هوافضا سه ویژگی مرتبط با سطح را کنترل می کنند: دقت ابعادی، زبری سطح و یکپارچگی متالورژیکی. Wire EDM آنها را عمدتاً از طریق تعداد گذرها آدرس دهی می کند. اولین پاس، برش خشن است. هر گذر بعدی با انرژی کمتر با یک افست اجرا میشود و پایان را بهبود میبخشد و بیشتر لایه بازسازی شده را حذف میکند. سیستم کنترل مسیر سیم یکسانی را برای هر عبور نگه میدارد، بنابراین آنچه بین پاسها تغییر میکند انرژی پالس، افست و نرخ تغذیه است.
استراتژی چند گذری معمولی در قطعات EDM سیم هوافضا
پاس
هدف
چه چیزی را بهبود می بخشد
پاس 1
حذف سریع انبار - شکل را ایجاد کنید
هندسه؛ لایه بازسازی شده موجود است
پاس دوم
نیمه تمام
بیشتر لایه بازنویسی شده را حذف می کند. موج زدگی را کاهش می دهد
پاس 3
پایان
ابعاد و زبری نهایی برای بسیاری از قطعات پرواز
پاس چهارم (اختیاری)
فوق العاده پایان
آب بندی چهره ها و لبه های بحرانی خستگی
اینکه یک قطعه معین به چند پاس نیاز دارد و چه پایانی قابل دستیابی است به ماشین، مواد، استحکام قطعه کار و تنظیمات ژنراتور بستگی دارد. به همین دلیل است که آزمایش برش روی قطعه کار خودتان راه عملی برای تأیید آن است. برای مرجع، خط پایه سری منتشر شده POOSN دقت ماشینکاری 0.02 میلی متر، تا 0.012 ± میلی متر در آخرین تکرار، با زبری سطح به Ra ≤ 1.2 میکرومتر است.
یکپارچگی سطح عاملی است که EDM سیم هوافضا را از برش سیم عمومی جدا می کند. لایه بازسازی شده - لایه سفید - یک فیلم نازک دوباره جامد شده است که پس از عبور ناهموار روی لبه بریده شده باقی می ماند. در عمل صنعتی، برش ناهموار اغلب گزارش می شود که بسته به انرژی پالس، یک لایه سفید بین 15 تا 30 میکرومتر باقی می گذارد. یک برش تریم معمولاً آن را به کمتر از 5 میکرومتر میآورد و یک گذر خوب دوباره پایینتر میآید. اگر آن لایه حاوی ریز ترک ها باشد، می تواند به محل شروع خستگی روی یک دیسک توربین یا یک براکت ساختاری تبدیل شود. نتیجه عملی هر رقم دقیقی باشد یکسان است: یک قطعه هوافضای تایید شده معمولاً باید حداقل یک تریم پاس پس از برش خشن داشته باشد و حد مجاز لایه سفید باید در سفارش خرید یا در نقشه مشخص شود.
هنگامی که یک فرآیند یا ماده جدید واجد شرایط است، خریداران باید یک ارزیابی متالورژیکی بخواهند. روش استاندارد برش دادن قطعه، صیقل دادن و حکاکی کردن سطح مقطع، بررسی لبه زیر میکروسکوپ و ثبت نتیجه است. ارزیابی بخشی از اولین گزارش بازرسی مقاله می شود و تا پایان برنامه حفظ می شود.
برش مخروطی تأثیر خاص خود را بر یکپارچگی سطح دارد. هنگامی که سیم در یک زاویه اجرا می شود، مسیر تخلیه از یک طرف طولانی تر است، که پوشش موضعی را تغییر می دهد و می تواند یک لبه کدرتر در شعاع داخلی ایجاد کند. ماشینهایی که برای زوایای مخروطی بزرگ طراحی شدهاند، با نزدیک نگه داشتن راهنماهای سیم به قطعه کار و حفظ شستشوی مداوم در هر دو طرف، این امر را کاهش میدهند - جزئیاتی که برای زمینهای آببند زاویهدار و ویژگیهای مشابه مهم است. در جایی که قطعه به زاویه مخروطی بزرگ نیاز دارد، ممکن است به دستگاه WEDM مخروطی بزرگ نیاز باشد. در ماشین های استاندارد قابلیت مخروطی بسیار کمتر است.
نتیجه گیری کلیدی: هر کار EDM سیم هوافضا را با حداقل یک پاس تریم پس از برش خشن برنامه ریزی کنید، حد مجاز لایه سفید را در نقشه یا سفارش خرید تعیین کنید و تحمل قابل دستیابی را تأیید کنید و با یک آزمایش برش از طرف خودتان به پایان برسانید.
چگونه یک ماشین EDM سیمی برای هوافضا انتخاب کنیم
سه دسته از دستگاه های EDM سیمی در کار هوافضا رایج هستند: سیم EDM با سرعت بالا، EDM سیم با سرعت متوسط و EDM سیم مخروطی بزرگ. یک ماشین با سرعت متوسط اغلب گزینه مناسبی برای سخت افزار پروازی در نظر گرفته می شود که به تلرانس های محکم و سطح کنترل شده نیاز دارد، زیرا دقت، پرداخت و هزینه عملیاتی را متعادل می کند. ماشینهای پرسرعت برای برشهای خشن، آمادهسازی ابزار و نمونهسازی کمهزینه مفید هستند. ماشینهای مخروطی بزرگ در جایی استفاده میشوند که خود هندسه زاویه تند را میطلبد. از آنجایی که انتخاب صحیح به ترکیب قطعه بستگی دارد، انتخاب باید از کار شروع شود نه از یک شکل مشخص.
با پاکت کار شروع کنید. قطعات هوافضا میتوانند به طرز شگفتآوری بزرگ باشند - برای مثال یک عضو قاب تیتانیومی ممکن است بیش از یک متر عرض داشته باشد - اما اکثر قطعات دقیق به راحتی در یک پاکت با اندازه متوسط قرار میگیرند. چک لیست زیر لیستی است که توصیه می کنیم هنگام مقایسه نقل قول ها استفاده کنید:
هر خانواده قسمت را با اندازه پاکت، جنس، زاویه مخروطی و پوشش مورد نیاز فهرست کنید.
برش مترها را در ماه محاسبه کنید تا بین یک ماشین و دو تصمیم بگیرید.
اطمینان حاصل کنید که دستگاه میتواند بدون مراقبت کار کند، از جمله سیمکشی خودکار قابل اعتماد.
قبل از صدور سفارش، درخواست تست برش بر روی مواد و هندسه واقعی خود را بدهید.
برنامه آموزشی و زمان پاسخگویی قطعات یدکی را بین تامین کنندگان مقایسه کنید.
فراتر از کلاس ماشین، پیکربندی مهم است: یک محور سروو با دقت بالا با بازخورد در مقیاس شیشه ای، کنترل کشش سیم خودکار، یک واحد خنک کننده دی الکتریک برای پایداری حرارتی، و یک سیستم فیلتر که به راحتی قابل سرویس است. بسیاری از خریداران همچنین درخواست یک کتابخانه پارامترهای ذخیره شده سازماندهی شده بر اساس مواد می کنند، بنابراین اپراتورها مجبور نیستند تنظیمات را برای هر آلیاژ جدید بازسازی کنند. یک سیم EDM با دقت بالا یک شماره قطعه نیست. این ترکیبی از تراز مکانیکی، کیفیت کنترل و توانایی اپراتور برای خواندن شرایط شکاف است.
نتیجه گیری کلیدی: کلاس ماشین را از ترکیب قطعات و پاکت کار خود انتخاب کنید، نه از یک شکل مشخصات، و جزئیات پیکربندی - بازخورد سروو، کنترل کشش سیم، فیلتراسیون، و کتابخانه پارامتر مواد - را بررسی کنید که دقت واقعی را تعیین می کند.