صفحه اصلی / اخبار / اخبار صنعت / سیم EDM برای قطعات خودرو: تحمل ها، انتخاب ماشین، راهنمای تامین کننده
سیم EDM برای قطعات خودرو: تحمل ها، انتخاب ماشین، راهنمای تامین کننده
صفحه اصلی / اخبار / اخبار صنعت / سیم EDM برای قطعات خودرو: تحمل ها، انتخاب ماشین، راهنمای تامین کننده
سیم EDM برای قطعات خودرو: تحمل ها، انتخاب ماشین، راهنمای تامین کننده
2026-09-21
یک شغل معمولی را در نظر بگیرید. یک تامین کننده ترمز ردیف 1 به 240 درج D2 سخت شده نیاز دارد که هر یک دارای شیار آب بندی 0.6 میلی متری است که باید تحمل عرض محکمی داشته باشد - و پس از سخت شدن تا 60 HRC آن را نگه دارید. هنگامی که قطعات خالی سخت شدند، سلول فرز که نمونه های اولیه را برش می دهد دیگر نمی تواند شیار را نگه دارد و سنگ زنی به یک چرخ سفارشی به اضافه یک فیکسچر سه هفته ای نیاز دارد. این یادداشت در گوشه نقشه چیزی است که یک کار را روی یک دستگاه EDM سیمی حرکت می دهد.
این راهنما برای افرادی است که این تماس را انجام میدهند: مدیران اتاق ابزار، مهندسان فرآیند و تیمهای خرید که سیم EDM را برای ابزارآلات خودرو ارزیابی میکنند - مهر زنی درج قالب، پانچ، درج قالب، ابزار برش کاربید و قالبهای لایهبرداری EV. این شامل جایی است که فرآیند متناسب است، چه میزان تحملی می تواند داشته باشد، چگونه کلاس های ماشین متفاوت است، و چه چیزی را باید قبل از ثبت سفارش تأیید کرد.
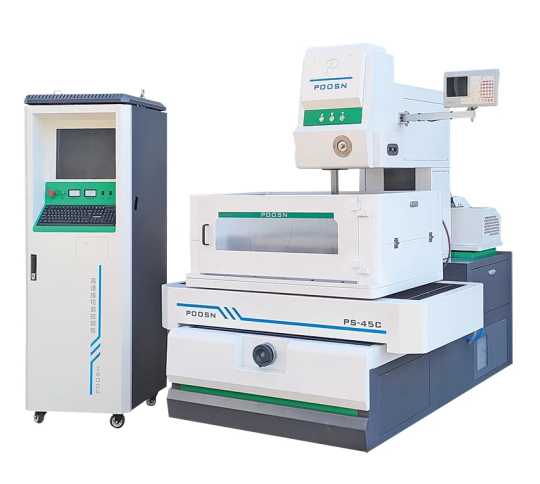
دستگاه EDM سیم با سرعت متوسط سری POOSN PSC با کابین کنترل CNC - برش چند پاس برای ابزار دقیق و درج های سخت شده.
سیم EDM - همچنین نوشته شده با سیم برش EDM یا WEDM - مواد را با تخلیه الکتریکی کنترل شده بین یک الکترود سیم نازک و قطعه کار، غوطه ور یا شسته شده در آب دیونیزه شده حذف می کند. از آنجایی که سیم هرگز به قطعه برخورد نمی کند، سختی، ضخامت دیواره و اندازه ویژگی دیگر مانع نیستند: فولاد و کاربید سخت شده که هیچ دستگاه لبه برشی نمی تواند در یک تنظیم به اندازه نهایی بریده شود، بدون نیروی برش و بدون سوراخ مکانیکی.
سوال مهندسی این نیست که آیا یک دستگاه سیم EDM می تواند قطعه را بسازد یا خیر. معمولا می تواند. سوال این است که کار واقعاً به کدام کلاس ماشینی، کدام پاکت کاری و کدام قابلیت مخروطی نیاز دارد - و توانایی خرید که فروشگاه هرگز از آن استفاده نخواهد کرد رایج ترین راه برای اشتباه گرفتن این خرید است.
چرا از سیم EDM برای ابزارآلات خودرو استفاده می شود؟
چهار محدودیت ابزارسازی خودرو را به سمت WEDM سوق میدهد و معمولاً به جای یکی در یک زمان، با هم ظاهر میشوند.
سختی پس از عملیات حرارتی درج ها و پانچ ها از طریق سخت شده، کربوره شده (معمولاً 0.6 تا 1.2 میلی متر عمق بدنه) یا از کاربید سیمانی ساخته شده اند، زیرا باید از صدها هزار ضربه جان سالم به در ببرند. WEDM مواد را با فرسایش جرقه به جای لبه برش حذف می کند، بنابراین یک درج D2 یا SKD11 سخت شده را می توان پس از سخت شدن به اندازه تمام کرد - بدون هیچ خطر اعوجاج ناشی از سنگ زنی یک قطعه سخت شده.
اندازه ویژگی زیر شعاع برش. یک شیار مهر و موم 0.6 میلی متری شعاع گوشه ای دارد که آسیاب انتهایی عملی نمی تواند تولید کند، و همان دیوار شکاف انژکتور 0.4 میلی متری یا گوشه داخلی مربعی را متوقف می کند. سیم ابزار است: هیچ شعاع گوشه ابزار برای جبران و هیچ حداقل شعاع داخلی فراتر از شعاع سیم به اضافه شکاف جرقه وجود ندارد.
بدون نیروی برشی محفظههای دیواره نازک، دندههای 0.8 میلیمتری روی یک براکت ساختاری و هستههای بلند و باریک تحت بارهای فرز منحرف میشوند. WEDM اساساً هیچ نیروی مکانیکی اعمال نمی کند، بنابراین یک دیوار 0.5 میلی متری را می توان بدون تکیه گاه و بدون فنر برش داد.
فرکانس بازبینی یک قالب مهر زنی ممکن است چندین بار در یک برنامه وسیله نقلیه با رسیدن فیس لیفت، انواع تریم و مشخصات منطقه ای اصلاح شود. در WEDM که یک ویرایش برنامه است به جای یک الکترود، فیکسچر یا ابزار فرم جدید، که در کارهای با حجم کم تا متوسط اغلب بر نرخ برش آهسته تر است.
قانون سرانگشتی: اگر قطعه رسانا باشد، سختتر از حدود 45 HRC باشد و دارای ویژگی باریکتر از 1 میلیمتر یا دیواره نازکتر از 1.5 میلیمتر باشد، سیم EDM از همان ابتدا در مسیر فرآیند قرار میگیرد، به عنوان عملیات نجات پس از شکست آسیاب اضافه نمیشود.
قطعات متداول خودرو، قالب ها و ابزار برش با سیم EDM
اینها برنامه هایی هستند که در واقع به دستگاه می رسند. الگوی ثابت است: این قسمت برای یک برش معمولی سخت، نازک یا از نظر هندسی مسدود شده است.
فقط مقادیر مرجع معمولی نتایج واقعی به پیکربندی دستگاه، مواد و ضخامت قطعه کار، پارامترهای برش، تعداد پاس ها، شرایط حرارتی و روش بازرسی بستگی دارد. این ارقام یک ارزش تضمین شده برای هیچ ماشینی نیستند و نباید به عنوان تحمل قراردادی ذکر شوند.
دسته بندی قسمت
مواد معمولی
تحمل مرجع معمولی
دلیل WEDM مشخص شده است
مهر زنی درج قالب، پانچ و استریپر
D2، SKD11، Cr12MoV، کاربید
0.003-0.008 میلی متر
برش پس از سخت شدن؛ بدون اعوجاج سنگ زنی
درج قالب های دایکاست و تزریق
H13, 8407, S136
0.005-0.010 میلی متر
دنده های باریک عمیق و دیوارهای پیش نویس
شیفت چنگال و ابزار همگام ساز
20MnCr5، SCM415
0.008-0.012 میلی متر
سطوح کربن دار به علاوه ویژگی های زاویه ای محکم
شیارهای مهر و موم کالیپر ترمز
چدن، آلیاژ آلومینیوم
0.008-0.015 میلی متر
عرض شیار زیر شعاع کاتر
صندلی های انژکتوری و دهانه های اسپری
فولاد ضد زنگ سخت شده، ابزار
0.003-0.006 میلی متر
گرد بودن و یکپارچگی سطح داخل سوراخ
محفظه سنسور و درج کانکتور
برنج، مس بریلیم
0.010-0.020 میلی متر
دیوارهای نازکی که نمی توانند نیروی گیره را تحمل کنند
ابزار برش کاربید، بریچ و ریمر
کاربید تنگستن
0.003-0.008 میلی متر
سختی فراتر از عمر چرخ ساینده اقتصادی
لمینیت موتور EV و روتور می میرد
کاربید، فولاد ابزار سخت شده
0.002-0.005 میلی متر
لبه های بدون سوراخ و دقت لمینت روی هم
دو دسته به تنهایی هزینه دستگاه را پرداخت می کنند. درج های مهر زنی سخت شده مورد کلاسیک هستند. قالبهای لمینیت EV سریعترین رشد را دارند، زیرا یک سوراخ در هزاران ورقه روی هم تکثیر میشود و میتواند به یک اتصال کوتاه در استاتور یا روتور نهایی تبدیل شود. Wire EDM میتواند لبههای بدون سوراخ ایجاد کند، و پاسهای تکمیلی اضافی میتوانند به طور قابلتوجهی ضخامت لایه بازسازی شده را کاهش دهند و یکپارچگی سطح را بهبود بخشند.
مواد مناسب برای EDM سیم خودرو
EDM اغلب مواد آگنوستیک نامیده می شود زیرا فقط به هدایت الکتریکی نیاز دارد. در عمل، متالورژی همچنان نرخ برش، یکپارچگی سطح و تعداد پاسهای مورد نیاز را تغییر میدهد - تفاوتها به اندازهای بزرگ هستند که بر قیمتگذاری اثر بگذارند.
گروه مواد
رفتار در WEDM
نکته کاربردی
فولادهای ابزار سخت شده (D2، SKD11، Cr12MoV، H13)
ساده ترین گروه: خوب رفتار کنید، تمیز بشویید، تحمل را در بین پاس ها نگه دارید
برش های چند گذری روی یک درج 40 میلی متری به سطح ریز می رسند
فولادهای کربن دار و سخت شده
محفظه سخت روی یک هسته نرم تر با سرعت های مختلف فرسایش می یابد. سیم در کیس عقب می افتد و در هسته سرعت می گیرد
کاهش پارامترهای خشن و بررسی فلاشینگ. گوشه ها ابتدا تفاوت را نشان می دهند
کاربید سیمانی
به خوبی برش می دهد، اما ریزترک و کاهش کبالت یک خطر واقعی در انرژی تخلیه بالا است
زبر با انرژی کمتر به اضافه یک یا دو پاس تریم اضافی
آلیاژهای تیتانیوم و نیکل (Ti-6Al-4V، Inconel)
برش آهسته تر از فولاد با همان ضخامت؛ در صورت نادیده گرفتن برشها، ریسک لایهها دوباره ریخته میشود
حداقل سه پاس در جایی که یکپارچگی سطح حیاتی است رایج است
آلیاژهای آلومینیوم و مس
آلومینیوم به سرعت برش می یابد اما ممکن است اکسید شود. مس و برنج گرما را از بین می برند و کارایی کمتری برش می دهند
هیچکدام را با نرخ ساعتی مشابه فولاد ابزار نقل نکنید
آلیاژهای کاربید و نیکل دو گروهی هستند که در آنها صرفه جویی در تریم پاس یک اقتصاد نادرست است، زیرا آسیب هفتهها بعد بهعنوان برادهشدن یا ترک خستگی ظاهر میشود تا بهعنوان خرابی ابعادی فوری.
Wire EDM چه تلورانسی را می تواند نگه دارد؟
تلورانس چاپ شده بر روی نقشه و تلورانسی که یک فروشگاه می تواند در تولید داشته باشد، دو عدد متفاوت هستند. بیشتر حجم ابزار خودرو در وسط محدوده عملی قرار می گیرد، که دقیقاً همان جایی است که اقتصاد سیم EDM مطلوب ترین است.
قالب ها و قالب های سخت شده در سفت ترین نقطه بنشینید، زیرا خالی کردن و کوتاه کردن فاصله مستقیماً ارتفاع سوراخ و طول عمر را تعیین می کند. رسیدن به این باند به یک ماشین کلاس دقیق، یک محیط کنترل شده و سه یا چند پاس نیاز دارد.
صندلی های انژکتوری معمولاً توسط گرد بودن و پرداخت سطح به جای اندازه مطلق کنترل می شوند - یک تمایز مهم هنگام نوشتن مشخصات خرید.
شیفت چنگال و ابزار همگام ساز در محدودهای فرود میآید که یک ماشین با سرعت متوسط با دو پاس برش به راحتی و بهطور تکراری کنترل میکند.
شیارهای مهر و موم کالیپر ترمز معمولاً یک پاس خشن به اضافه یک پاس تریم در اکثر کلاس های ماشینی هستند.
براکت ها و آرماتورهای سازه ای شلترین دسته هستند، که معمولاً یک برش با سرعت بالا تک پاس کافی است، مگر اینکه الزامات کیفیت لبه چیز دیگری بگوید.
منحنی هزینه در زیر باند پایان ریز به شدت به سمت بالا می چرخد: شما به محیطی با دمای کنترل شده، سه یا بیشتر پاس، تغذیه سیم آهسته تر و سطحی از نظم و انضباط اپراتور نیاز دارید که هر مغازه نتواند در سه شیفت کاری آن را حفظ کند. در پایان، رقیب صادق، برش لیزری یا پلاسما با کیفیت بالا به جای آسیاب است.
جدا کردن تلورانس مورد نیاز مشتری از تلورانس چاپ شده روی نقاشی، ارزشمندترین عادت در این تجارت است. وقتی یک یادداشت کلی که برای یک سطح کاربردی نوشته شده است روی سطحی که هرگز قسمت دیگری را لمس نمی کند اعمال شود، نقل قول ها می توانند دو برابر شوند.
EDM سیم با سرعت بالا در مقابل سرعت متوسط در مقابل سیم مخروطی بزرگ
سیم پرسرعت EDM که اغلب در اطراف پلت فرم DK77 ساخته می شود، کمترین هزینه را به ازای هر میلی متر مربع برش ارائه می دهد. این پاسخ مناسب برای براکت ها، شیم استاک، پانچ های ساده و هر کاری است که باند شلتر قابل قبول باشد.
سیم با سرعت متوسط EDM بین ماشین های پرسرعت و دقیق قرار می گیرد. برش چند گذری کنترل شده و سیم درایو سفتتر را اضافه میکند، و این ترکیب چیزی است که نوار قابل دستیابی را از انتهای شل به سمت انتهای ریز حرکت میدهد - یکی از دلایلی که ماشینهای با سرعت متوسط به طور گسترده برای ابزارآلات خودرو مشخص شدهاند. هزینه هر برش بیشتر از یک ماشین پرسرعت است، اما نرخ ضایعات و ساعت اتمام دستی هر دو کاهش مییابند.
برش چند پاس یک قابلیت به جای یک کلاس ماشینی است: یک عبور ناهموار و به دنبال آن یک یا چند پاس تریم با انرژی تخلیه به تدریج کمتر می شود. هر ماشینی با سرعت متوسط و دقیق از آن پشتیبانی میکند، و این چیزی است که هم تحمل سختتر و هم سطح ظریفتری را ارائه میکند که مشخصات خودرو مورد نیاز است – یک برش تک پاس هرگز به آن نمیرسد. قبل از اینکه به هر چیز دیگری نگاه کنید، تعداد دفعات برش را از ساپورت های کنترلی تأیید کنید، زیرا این عدد کف را بر روی تحمل قابل دستیابی تنظیم می کند.
ماشین های EDM سیم دقیق که محکمترین نوارها را با سیمهای کوچکتر نگه میدارند، عمدتاً برای قالبهای لمینیت EV، ابزار انژکتوری و کار با کاربید که در آن شرایط تحمل و یکپارچگی سطح واقعاً محکم است، توجیه میشوند. آنها به طور قابل توجهی هزینه بیشتری دارند و به یک محیط کنترل شده نیاز دارند.
کلاسی را بخرید که باند تلورانسی را که واقعاً به آن نیاز دارید، بخرید، نه تنگترین طرح موجود در پرونده، زیرا شکاف قیمت بین کلاسها بسیار بیشتر از تفاوت کیفیت قابل دستیابی در کارهای معمولی خودرو است.
نحوه انتخاب دستگاه EDM سیمی مناسب برای ابزارآلات خودرو
انتخاب از روی قسمت بهتر از یک کاتالوگ کار می کند. این زنجیره را به ترتیب اجرا کنید:
اندازه و وزن قطعه - پاکت کار و بار میز را تنظیم می کند و معمولاً قبل از هر کاری ماشین ها را کنار می گذارد.
جنس و سختی - استراتژی پاس را تنظیم می کند و اینکه آیا یک کتابخانه پارامتر باید از ابتدا ساخته شود.
مدارا و تمام کردن که در واقع مهم است - کلاس ماشین را تنظیم می کند و اینکه آیا یک محیط کنترل شده مورد نیاز است یا خیر.
مخروطی - دیوارهای کششی، برجسته یا زاویه دار تصمیم می گیرند که آیا اصلاً به دستگاهی با قابلیت مخروطی نیاز است یا خیر.
متر برش ماهانه - بین یک ماشین و دو تصمیم می گیرد.
جدول زیر یک نقطه شروع است، نه یک مشخصات.
اگر شغل شماست
شروع با
درج های سخت شده D2 / SKD11 تقریباً 30-20 میکرومتر
دستگاه پرسرعت سری DK77
ابزار دقیق نیاز به کنترل ابعادی دقیق تر و پرداخت ظریف تر
دستگاه سرعت متوسط سری PSC
ابزار دقیق عمومی که در آن هزینه هر قطعه غالب است
سری DK-BC
دیوارهای زاویه دار، پیش نویس یا مخروطی عمیق
سری بزرگ مخروطی (DKD).
توصیه هنوز به قطعه بستگی دارد، و راه قابل اعتماد برای حل آن، آزمایش برش بر روی مواد خود است تا مقایسه ارقام کاتالوگ.
برش مخروطی برای قالب ها و قالب های زاویه ای
قالبها و قالبهای خودرو به ندرت دیوارهای مستقیم دارند: زوایای پیشکشی، زوایای تسکین و دهانههای قالب که از لبه برش به سمت منطقه خلاص میشوند، همگی نیاز به کج شدن سیم دارند.
مخروطی capability is always quoted at a specified workpiece height ، و با بلندتر شدن قطعه، زاویه قابل دستیابی کاهش می یابد. ماشینی که برای یک زاویه معین در یک ارتفاع Z درجه بندی شده است لزوماً آن را در زاویه دیگری نگه نمی دارد.
مخروطی را با زاویه و حداکثر انحراف در ارتفاع مشخص شده مشخص کنید. رقم انحراف - نه زاویه حداکثر - تعیین میکند که آیا یک قالب تمیز جمع میشود یا خیر، و این عددی است که در اکثر نقلقولها وجود ندارد.
ماشین های مخروطی بزرگ از کنترل مستقل محور U/V با سر مخروطی اختصاصی استفاده کنید، بنابراین در زمانی که سیم کج میشود، شستشو و کشش ثابت میمانند. بدون آن، کیفیت برش در سطح مخروطی و دقت گوشه هر دو کاهش می یابد.
مخروطی is not free. در سوراخهای مستقیم، روکشهای کاربید و پانچهای ساده، هزینه را بدون هیچ سودی افزایش میدهد. اگر نقشه هیچ پیش نویس، برجسته یا دیوار زاویه دار را نشان نمی دهد، آن را از مشخصات خارج کنید.
مدل های مخروطی بزرگ POOSN تا 45± درجه مشخص شده اند.
ماشین آلات POOSN Wire EDM برای ابزارآلات خودرو
POOSN نام تجاری سیم EDM شرکت Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. است. این کارخانه به مدت سه دهه در چهار خانواده - PS، PSC با سرعت متوسط، DK با سرعت بالا و برش مخروطی بزرگ - به تولید دستگاه های EDM سیمی می پردازد و به جای یک شرکت تجاری مستقیم، به آسیای جنوب شرقی، آسیای غربی، تولید کننده مستقیم، صادرات می کند.
فقط قابلیت های سطح سری. پاکتهای مدل، سفرها، بارهای جدول و شکلهای مخروطی با پیکربندی تغییر میکنند و باید در برابر برگه مشخصات فعلی مدلی که از شما نقلقول میشود تأیید شوند.
سری
بهترین برای
نکته کلیدی
سری PSC (PSC35C / PSC45C / PSC50C / PSC60C)
ابزار دقیق خودرو
برش با سرعت متوسط چند پاس؛ دقت و پایان
سری DK-BC
ابزار دقیق عمومی
تعادل سرعت و هزینه؛ تکرار دقت موقعیت یابی 0.002 میلی متر
سری DK77
برش خشن و ابزار عمومی
برش مقرون به صرفه روی استوک سخت شده
سری بزرگ مخروطی (DKD).
مخروطیed dies and molds
برش مخروطی با زاویه بزرگ، تا 45 ± درجه
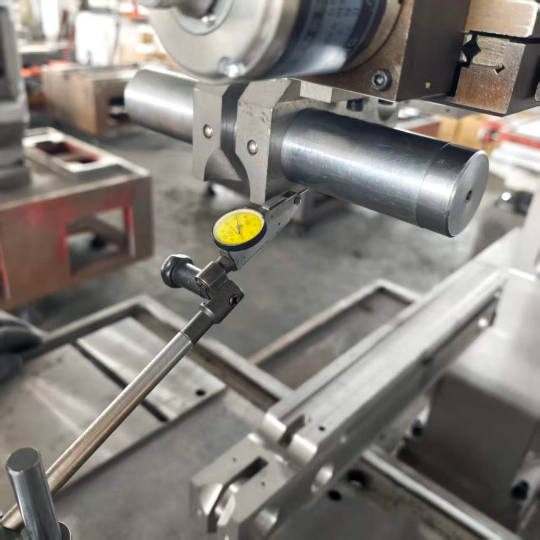
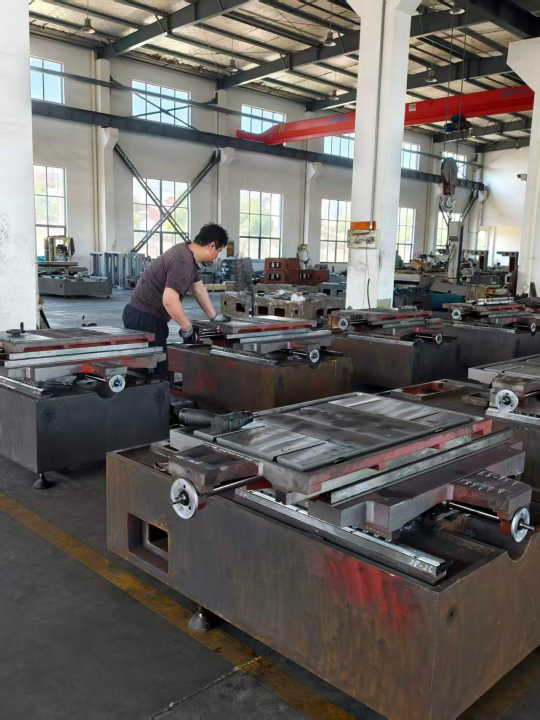
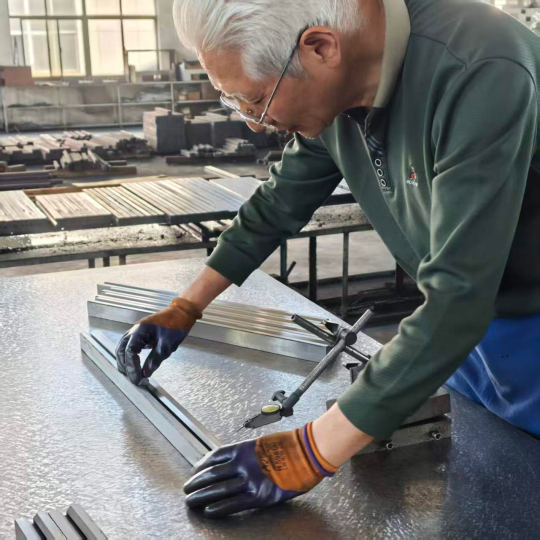
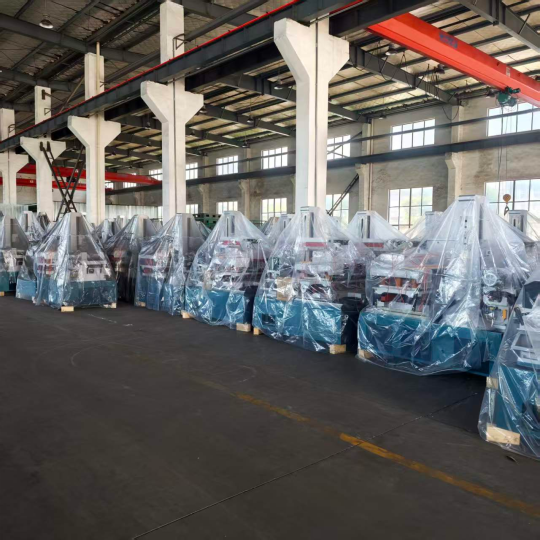
دستگاه های EDM سیمی در محدوده POOSN. کار مونتاژ ماشین و راهنما در کارگاه POOSN، قبل از تراز نهایی انجام شده است.
چگونه POOSN دقت دستگاه EDM سیم را تأیید می کند
گفتن به خریدار برای "گزارش تداخل سنج لیزری" آسان است. نشان دادن آنچه در طبقه مغازه اتفاق می افتد مفیدتر است. این زنجیره تأیید پشت دستگاه POOSN است:
فرآیند ورق زینی - 12 ساعت تمپر، 24 ساعت خنککننده طبیعی و کاهش تنش دستی، بنابراین هندسه در طول سالهای خدمت و نه فقط در آزمون پذیرش باقی میماند.
مونتاژ و تراز در برابر مرجع مکانیکی یا لیزری، با دقت راهنما که به جای اصلاح در انتهای خط، در طبقه مغازه کنترل می شود.
دقت موقعیت یابی قبل از ارسال با تداخل سنج لیزری اندازه گیری می شود ، با گزارش آزمایشی که برای مشتری صادر می شود.
سه دروازه بازرسی - قطعات ورودی، فرآیند مونتاژ و پیش حمل نهایی - تحت پوشش هشت بازرس کیفیت تمام وقت.
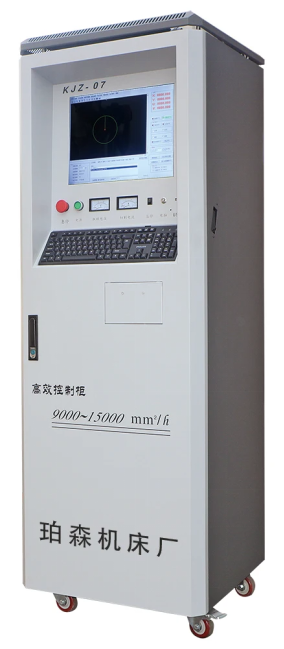
سیستم کنترل همسان - بسته به دستگاه KJZ-07، ZHZK-03، CHK.CNC.SYS یا SN-10000.
کنترل دقت ابعادی در هنگام مونتاژ. بررسی تداخل سنج لیزری در مورد دقت موقعیت یابی یک آزمایش جداگانه و مستند قبل از ارسال است. کابینت کنترل POOSN CNC - کنترلر با دستگاه مطابقت دارد و برای سفارشات صادراتی به زبان انگلیسی مستند شده است. ماشین آلات مونتاژ شده، آزمایش شده و آماده برای حمل و نقل - نقطه ای که در آن گزارش دقت با دستگاه حرکت می کند.
مطمئن نیستید که WEDM سرعت بالا، متوسط یا مخروطی بزرگ با ابزار خودرو شما مطابقت دارد؟ اندازه قطعه، جنس، ضخامت و تلورانسهایی که واقعاً مهم هستند را برای ما ارسال کنید، و ما بهجای صفحه کاتالوگ، با یک توصیه ماشینی باز خواهیم گشت.
سیم EDM در مقابل فرز، برش لیزری، سنگ زنی و سینکر EDM
مقایسه ای که مهم است به طور انتزاعی سیم EDM در مقابل فرز نیست. این همان فرآیندی است که یک ویژگی منطبق را با کمترین هزینه بارگیری کامل روی یک ماده خاص ارائه می دهد.
محدوده مرجع برای مقایسه فرآیند، نه مشخصات هیچ ماشینی. نتایج واقعی به مواد، ضخامت، ابزار، پارامترها و روش بازرسی بستگی دارد.
برش لیزری مقایسه ای است که ارزش گسترش دارد، زیرا اغلب به عنوان جایگزینی برای WEDM پرسرعت در قطعات خودرو پیشنهاد می شود. لیزر بر روی ورق مسطح که در آن تلرانس شل است و شرایط لبه بحرانی نیست، برنده می شود. به محض اینکه قطعه ضخیم شود، به محض اینکه منطقه متاثر از حرارت غیرقابل قبول باشد، یا به محض اینکه الزامات تحمل بسیار کمتر از 0.05 میلی متر سفت شود، از دست می رود. در ابزارهای سخت شده در 60 HRC، لیزر در گفتگو نیست.
سنگ زنی و سیم EDM روی قالب های سخت شده با هم همپوشانی دارند و تقسیم بندی ساده است: سنگ زنی با سطوح صاف و ویژگی های استوانه ای سریع تر و ارزان تر می شود، در حالی که WEDM پروفیل های داخلی، شکاف های باریک، گوشه های داخلی تیز و هر چیزی که نیاز به یک چرخ فرم سفارشی دارد را انجام می دهد. اکثر فروشگاههای ابزارآلات خودرو هر دو را اجرا میکنند و کار را بر اساس آن مسیریابی میکنند.
تعداد کمی از فرآیندها سختی نامحدود قطعه کار، تحمل در محدوده میکرون پایین و نیروی برش صفر را با هم ترکیب میکنند - به همین دلیل است که قالبهای سختشده خودرو و ابزارآلات دیواره نازک با وجود سرعت پایینتر برش همچنان به EDM سیم بازمیگردند.
چگونه یک تولید کننده یا تامین کننده سیم EDM را ارزیابی کنیم
مشتریان خودرو زنجیره تامین ابزارآلات خود را بررسی می کنند و این فشار به هر کسی که ماشین را تامین می کند کاهش می یابد. ماشینی که در یک نسخه نمایشی به خوبی برش میدهد اما کانال قطعات یدکی، تعهد خدمات و روشهای تأیید مجدد دقت ندارد، ظرف هجده ماه به گلوگاه تولید تبدیل میشود. موارد زیر را کتباً درخواست کنید:
دقت اندازه گیری شده واحد خاص ، با نام روش آزمایش - گزارش تداخل سنج لیزری در ماشین واقعی، نه یک شکل کاتالوگ برای خط مدل.
تعداد تریم هایی که از پشتیبان های کنترل عبور می کند - این کف را بر روی تحمل قابل دستیابی تنظیم می کند، و این سوالی است که اکثر خریداران فراموش می کنند بپرسند.
زمان تحویل قطعات یدکی برای اقلامی که تولید را متوقف می کنند : بردهای منبع تغذیه، موتورهای کشش سیم، درایوهای محور UV و اجزای کنترل. یک زمان تعهد کتبی بیشتر از قیمت دستگاه پایین تر ارزش دارد.
پشتیبانی پارامتر برای ترکیب مواد شما - نقطه شروع کاربید، فولاد کربوریزه و در صورت لزوم، آلیاژهای تیتانیوم و نیکل در ضخامت هایی که واقعاً اجرا می کنید.
یک آزمایش برش بر روی مواد خودتان ، با گزارش آزمایش و مجموعه پارامترهای استفاده شده.
آزمون پذیرش ماشین روی یک قطعه آزمایشی که نمایانگر هندسه، اندازهگیری پایان لبه، رفتار گوشه و زاویه مخروطی شماست.
مستندات انگلیسی - راهنمای عملیات، نقشه های الکتریکی، فهرست پارامترها و اسناد کنترل.
پیکربندی الکتریکی - الزامات ولتاژ، فاز و اتصال برای تاسیسات شما، به علاوه لیست اجزای الکتریکی.
پشتیبانی از سیستم کنترل - کنترلکننده و نسخه، نحوه استفاده از بهروزرسانیها و قطعات یدکی، و اینکه آیا دستگاه برای اجرا یا بهروزرسانی به اتصال اینترنت بستگی دارد.
آموزش، اسناد صادرات و سفارشی سازی - شامل چه چیزی و به چه زبانی است. بسته بندی، بارگیری و اسناد گمرکی برای مقصد شما؛ و اینکه آیا کارخانه میتواند تجهیزات، محفظههای بلندتر، سفر طولانیتر Z یا ادغام سلولهای اتوماسیون را به جای ماشینهای کاتالوگ عرضه کند.
قبل از مقایسه قیمتها، قیمتها را عادی کنید: سال اول مواد مصرفی، ریسک قطعات یدکی ناشی از زمانهای پیشنهادی، و ارزش پارامتر و پشتیبانی آموزشی ارائه شده را اضافه کنید. ماشینهایی که در قیمت خرید تفاوت قابلتوجهی دارند، میتوانند پس از در نظر گرفتن این عوامل کاملاً معکوس شوند. برای ابزارآلات خودرو، رابطه تامین کننده بیشتر از مشخصات ماشین اهمیت دارد، زیرا زمان تحویل مستند و جدول پارامترهای آماده چیزی است که ماشین را در سال سوم تولید می کند.
آیا نیاز به آزمایش برش قبل از سفارش دارید؟ نقشه و مشخصات متریال خود را برای ما ارسال کنید و ما قطعه را برش می دهیم و با نتیجه اندازه گیری شده آن را برمی گردانیم.
هزینه، مواد مصرفی و نگهداری در EDM سیم خودرو
هزینه هر قطعه تحت سلطه سه متغیر است: طول برش، ارتفاع قطعه کار و تعداد پاس. یک برش دو پاس روی یک درج فولادی 40 میلیمتری نسبت به یک برش تک پاسی در همان هندسه زمان بیشتری را در دستگاه میبرد و این افزایش تقریباً بهطور کامل زمان دستگاه است تا مصرف سیم.
هزینه سیم بستگی به نحوه استفاده دستگاه از آن دارد: در جایی که سیم مجدداً استفاده می شود تا زمانی که شکسته شود یا قطر آن به زیر آستانه قابل استفاده کاهش یابد، یک آیتم هزینه جزئی است، و در جایی که یک بار مصرف است، مصرف به یک خط قابل مشاهده تبدیل می شود. در هر صورت، در طول برش معمولی سیم معمولاً سهم کمی از کل هزینه قطعه است، بنابراین بهینهسازی تعداد پاسهای تریم بیشتر از خرید سیم ارزانتر اهمیت دارد.
فراتر از سیم، مواد مصرفی فیلترهای دی الکتریک، رزین، نازل ها و مجموعه های راهنما هستند. زندگی راهنما چیزی است که اغلب دست کم گرفته می شود : در یک ماشین سه شیفت، راهنماهای بالا و پایین باید ماهانه بازرسی شوند و به جای خرابی، بر اساس یک برنامه زمانی تعویض شوند، زیرا یک راهنما فرسوده به عنوان یک خطای مخروطی ظاهر می شود که به تدریج وارد می شود و تا زمانی که قطعات شروع به بازرسی از کار نمی کنند، به راحتی از دست می رود.
یک شیفت کاری کوتاه مدت از بسیاری از این موارد جلوگیری می کند:
فیلترهای دی الکتریک را طبق برنامه تمیز کنید، نه در زنگ هشدار.
کشش سیم را هر هفته با یک سنج بررسی کنید نه با گوش.
دقت موقعیت یابی را مرتباً بررسی کنید، زیرا رانش حرارتی به طور نامرئی روی قطعه جمع می شود.
رسانایی دی الکتریک را در محدوده ای که سازنده ماشین تعیین می کند حفظ کنید - رانش رسانایی ویژگی های جرقه و در نتیجه تحمل را تغییر می دهد.
هر جایگزین راهنما را ثبت کنید.
در یک سلول سه شیفت، تعویض راهنمای برنامهریزیشده و کنترل هدایت دیالکتریک از ضایعات بیشتری نسبت به هر برنامه آموزشی اپراتور جلوگیری میکند، زیرا هر دو خرابی به کندی ایجاد میشوند و روی یک قطعه نامرئی هستند.
سوالات متداول EDM سیم خودرو
WEDM خودرو در تولید چه تحملی می تواند داشته باشد؟
این بیشتر به استراتژی پاس و محیط فروشگاه بستگی دارد تا به برند ماشین: یک ماشین با سرعت متوسط با دو یا سه پاس وسط محدوده عملی را به طور مکرر کنترل می کند، یک ماشین دقیق در یک محیط کنترل شده به انتهای تنگ می رسد و یک ماشین با سرعت بالا تک پاس انتهای شل را می پوشاند. باندهای مرجع بالا الزامات معمولی را توصیف می کنند، نه مقادیر تضمین شده.
آیا سیم EDM می تواند قسمتی که با کیس سخت شده یا کربن دار شده را برش دهد؟
بله. محفظه کربن دار و هسته نرم تر با سرعت های کمی متفاوت فرسایش می یابند، بنابراین پارامترهای زبری را کاهش دهید و شستشو را به دقت بررسی کنید. گوشهها ابتدا تفاوت را نشان میدهند، و راه حل معمول، عبور آهستهتر بهعلاوه یک عبور تریم اضافی است.
آیا WEDM با سرعت بالا یا سرعت متوسط برای ابزارآلات خودرو بهتر است؟
سرعت متوسط انتخاب معمولی است که در آن کار به تحمل محکم و پرداخت کنترل شده نیاز دارد، زیرا برش چند گذری و یک سیم درایو سفت و سخت باند را به مراتب بهتر نگه می دارد. سرعت بالا انتخاب بهتری برای براکتها، شیمها و پانچهای ساده است که در آن باند شل قابل قبول است و هزینه هر قطعه غالب است.
آیا Wire EDM می تواند قطعات خودرو را در حجم تولید کند؟
ماشینهای Wire EDM بهعنوان ابزار تولید توصیف میشوند تا تجهیزات قطعات تولید. یک دستگاه میتواند بدون مراقبت در طول شب روی پشتهای از قالبها کار کند، و یک سلول سه یا چهارتایی میتواند در یک اتاق ابزار کامل خدمت کند. برای قطعات مصرفی در صدها هزار قطعه، سیم EDM قالب را می سازد، نه قطعه را.
کدام سیم باید برای قالب خودرو مشخص شود؟
نوع سیم و قطری که کتابخانه پارامترهای سازنده برای متریال و ضخامت شما ساخته شده است را مشخص کنید و آن را به صورت کتبی تأیید کنید. نمرات روکش دار معمولاً برای بهبود فلاشینگ و کیفیت لبه در پاس های تریم استفاده می شود. برای ماشین های پرسرعت با سیم رفت و برگشتی، سیم مولیبدن استاندارد باقی می ماند.
قبل از سفارش دستگاه سیم EDM برای کار خودرو چه چیزی باید تأیید شود؟
تعداد تریم هایی که از پشتیبان های کنترل عبور می کند, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
درخواست تست برش
اتاق ابزاری که برنامه های مهر زنی، ترمز، گیربکس و EV را ارائه می کند، معمولاً به یک دستگاه با سرعت متوسط برای کار فشرده و یک یا دو دستگاه با سرعت بالا برای کار حجمی نیاز دارد، به علاوه اگر قالب بخشی از ترکیب باشد، به قابلیت مخروطی نیز نیاز دارد. ارسال یک طرح با مواد، سختی، ضخامت و تلورانسهایی که در واقع مهم هستند، سریعترین راه برای دریافت یک توصیه ماشین مفید به جای صفحه کاتالوگ است - پاسخ معمولاً زمانی تغییر میکند که نوار تحمل واقعی از یادداشتهای کلی جدا شود.