برای کارگاه های ارزیابی تجهیزات برش دقیق، پاسخ کوتاه این است: الف سیم EDM دستگاه از یک سیم فلزی با تغذیه مداوم به عنوان یک الکترود برای فرسایش مواد رسانا از طریق تخلیه الکتریکی کنترل شده استفاده می کند و اجازه می دهد تا پروفیل های پیچیده، تحمل های محکم و مواد سخت بدون تماس مستقیم مکانیکی بریده شوند. خریداران در حال تحقیق سیم edm پردازش به طور کلی بین سه دسته ماشینی گسترده انتخاب می کند: EDM سیم با سرعت متوسط، EDM سیم با سرعت بالا (مقابله) و EDM سیم مخروطی بزرگ، که هر کدام برای ترکیب های مختلف ضخامت، زاویه مخروطی و الزامات پرداخت سطح مناسب هستند. یک سیم ماشین edm این سیستم معمولاً بر اساس هندسه قطعه، مواد برششده و تعداد پاسهای مورد نیاز برای رسیدن به پایان هدف انتخاب میشود، نه بر اساس یک مشخصات جهانی.
این مقاله در مورد انواع رایج ماشینهای EDM سیمی، نحوه ساختار داخلی آنها، جایی که هر نوع به بهترین وجه مناسب است، عملکرد نسبی آنها در چندین معیار مقایسه میشود و تعمیر و نگهداری مداوم معمولاً شامل چه مواردی میشود، میپردازد. راهنمای انتخاب عملی، همراه با جدول مقایسه و چندین تجسم داده که موقعیت نسبی هر دسته ماشین را خلاصه می کند، گنجانده شده است.
ماشینکاری سیم EDM یک فرآیند غیر تماسی است که به جای نیروی برش بر فرسایش جرقه متکی است.
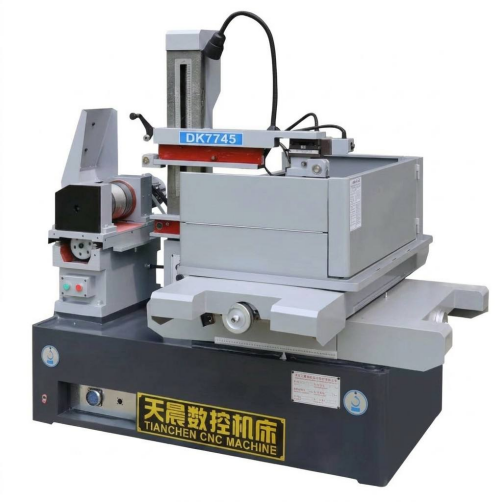
دستگاه های EDM سیمی با سرعت متوسط به طور گسترده برای کار ابزار عمومی و قالب استفاده می شود
ماشینهای EDM سیمی پرسرعت (مقابله) در مواردی که استفاده مجدد از سیم و کارایی هزینه اهمیت دارد رایج هستند.
دستگاه های EDM سیم مخروطی بزرگ به قسمت هایی که نیاز به برش زاویه ای قابل توجهی دارند، رسیدگی می کنند
انتخاب از میان دستههای دستگاه سیم EDM کمتر به برند بستگی دارد و بیشتر به قابلیت دستگاه مطابقت دارد ضخامت قطعه کار، زاویه مخروطی مورد نیاز، و تحمل پایان برای قطعاتی که واقعا تولید می شوند.
انواع رایج ماشین های EDM سیمی و ویژگی های آنها
ماشین های EDM سیمی با سرعت متوسط
ماشینهای EDM سیم با سرعت متوسط، که گاهی اوقات به عنوان ماشینهای سیم رفت و برگشتی بهبودیافته توصیف میشوند، سیم را به جلو و عقب در سراسر قطعه کار میکشند و در عین حال چندین پاس تریم را برای اصلاح تدریجی سطح برش اعمال میکنند. این دسته اغلب نقطه شروع پیشفرض برای کارگاههای ابزار و قالب است زیرا سرعت برش، پرداخت سطح و هزینه تجهیزات را به خوبی در طیف وسیعی از هندسههای قطعات متعادل میکند. سیم معمولاً مبتنی بر مولیبدن است و در چندین گذر مورد استفاده مجدد قرار می گیرد، که مغازه ها اغلب آن را به عنوان راهی عملی برای مدیریت می دانند. سیم edm مصرف بدون کاهش کیفیت نهایی در برش نهایی.
ماشین های EDM سیمی با سرعت بالا
ماشینهای EDM سیم با سرعت بالا از اصل تغذیه سیم رفت و برگشتی استفاده میکنند، اما عموماً برای برش سریعتر پیکربندی شدهاند، که اغلب به هزینه پرداخت سطح در مقایسه با یک راهاندازی با سرعت متوسط بسیار کوتاه شده است. این ماشینها تمایل دارند برای محیطهای تولیدی مناسب باشند که در آن زمان چرخه بیشتر از دستیابی به بهترین سطح ممکن مهم است و عملیات تکمیل بعدی ممکن است بخشی از جریان کار باشد. از آنجایی که سیم به جلو و عقب حرکت می کند، می توان از یک قرقره منفرد در بسیاری از قسمت ها استفاده کرد که اغلب به عنوان هزینه عملی برای برش خشن با حجم بالا ذکر می شود.
ماشین های EDM سیم مخروطی بزرگ
ماشینهای EDM سیم مخروطی بزرگ با سرهای راهنمای سیم و پیکربندیهای محور ساخته شدهاند که میتوانند زوایای قابل توجهی را بین راهنماهای سیم بالایی و پایینی نگه دارند، که به سیم اجازه میدهد تا زوایای پیشروی شیبدار را در یک قطعه کار برش دهد. این دسته عموماً برای قطعاتی مانند قطعات قالب مهر زنی، قالب های اکستروژن یا ابزارهای دیگر انتخاب می شود که در آن ها باریک بودن مشخص یا نمایه پله یک نیاز کاربردی به جای لوازم آرایشی است. از آنجا که ساختار مکانیکی باید استحکام خود را حفظ کند، حتی زمانی که راهنماهای سیم به زوایای شدید می چرخند، طراحی قاب ماشین و دقت هدایت در اینجا بیشتر از ماشین هایی است که عمدتاً برای برش دیوار مستقیم ساخته شده اند.
تمرکز ساختاری عمومی بر اساس دسته دستگاه سیم EDM
دسته ماشین
تمرکز ساختاری اولیه
سیم با سرعت متوسط EDM
دقت برش چند پاس و موقعیت یابی قابل تکرار
سیم پرسرعت EDM
قابلیت اطمینان تغذیه سیم و توان عملیاتی برش ناهموار
EDM سیم مخروطی بزرگ
سفتی هدایت سیم در محدوده زاویه شدید
سری PS-C
سیم با سرعت متوسط EDM configuration for general tool and die applications
سری DK77-BC
سیم با سرعت متوسط EDM configuration with extended trim-pass control
سری DK77-A
پیکربندی EDM سیم رفت و برگشتی با سرعت بالا
سری DK77-B
پیکربندی EDM سیم رفت و برگشتی با سرعت بالا, alternate frame layout
سری DK77-D
EDM سیم مخروطی بزرگ configuration for steep-angle cutting
این سه دسته کاملاً سلسله مراتبی نیستند. هر کدام هستند بهینه سازی شده برای ترکیبی متفاوت از سرعت، پایان، و قابلیت مخروطی به جای اینکه یکی به سادگی از دیگران بهتر عمل کند.
نحوه کار ماشینهای Wire EDM: اصول و ساختار
دستگاه سیم EDM مواد را از طریق یک سری تخلیه الکتریکی سریع بین الکترود سیم و قطعه کار، که هر دو در یک سیال دی الکتریک، معمولاً آب دیونیزه، غوطه ور شده یا با آن شسته می شوند، خارج می کند. هر تخلیه مقدار کمی از مواد را تبخیر می کند و سیال دی الکتریک زباله های حاصل را از بین می برد و در عین حال ناحیه برش را خنک می کند و به کنترل شکاف تخلیه کمک می کند. از آنجایی که سیم هرگز به صورت فیزیکی روی قطعه کار فشار نمی آورد، نیروهای برش بسیار کم می مانند، به همین دلیل است که سیم EDM معمولاً روی فولادهای ابزار سخت شده و سایر موادی که ماشینکاری معمولی آنها دشوار است استفاده می شود.
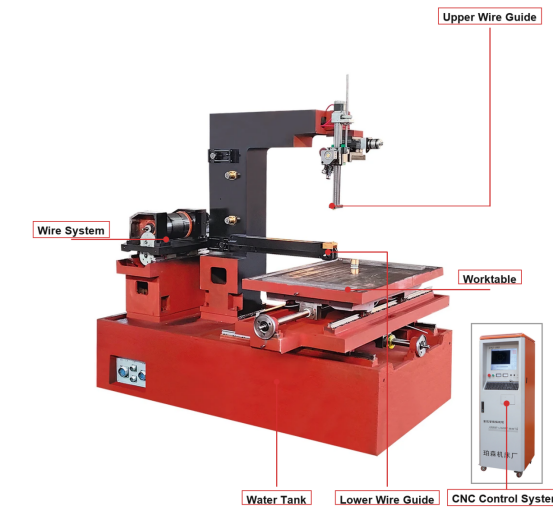
موقعیتیابی توسط یک سیستم کنترل CNC انجام میشود که جدول X-Y (و در ماشینهای با قابلیت مخروطی، محورهای راهنمای سیم U-V) را بر اساس مشخصات قطعه برنامهریزیشده هدایت میکند، در حالی که یک واحد منبع تغذیه جداگانه پارامترهای تخلیه مانند فرکانس پالس و جریان را کنترل میکند. قاب مکانیکی، سیستم انتقال سیم و سیستم گردش دی الکتریک با الکترونیک کنترل کار می کنند، بنابراین صلبیت ماشین و دقت کنترل معمولاً با هم در نظر گرفته می شوند و نه به عنوان نگرانی های جداگانه هنگام ارزیابی یک ماشین.
سیستم مکانیکی و سازه ای
ریخته گری تخت و ستون ماشین
میز کار X-Y و در صورت لزوم، محورهای مخروطی U-V
سر راهنمای سیم بالا و پایین
قرقره سیم، کشش و سیستم برداشت
مخزن سیال دی الکتریک و مدار فیلتراسیون
سیستم کنترل و قدرت
کنترلر CNC و رابط بخشی برنامه
سیستم درایو سرو برای تعیین موقعیت محور
منبع تغذیه پالسی برای تولید دشارژ
حسگر شکاف و مدار کنترل تطبیقی
تشخیص شکستگی سیم و قفل های ایمنی
از آنجایی که نیروی برش حداقل است، سفتی دستگاه EDM سیم عمدتاً در حدود است حفظ دقت موقعیت یابی در طول زمان به جای مقاومت در برابر بارهای مکانیکی سنگین.
مکان یابی سرعت نسبی برش در سراسر دسته های EDM سیم
قبل از مقایسه اعداد، به درک معنای واقعی "سرعت برش" در زمینه EDM سیمی کمک می کند. نرخ واقعی برش به شدت به نوع ماده، ضخامت قطعه کار، قطر سیم و تعداد دفعات برش برنامهریزی شده بستگی دارد، بنابراین هر رقم واحدی به جای یک رتبهبندی ثابت، تنها یک راهنمای تقریبی است. نمودار زیر به جای مقادیر دقیق اندازه گیری شده، یک شاخص ساده و گویا را نشان می دهد که نشان می دهد چگونه سه دسته ماشین آلات به طور کلی با یکدیگر در سناریوهای معمولی برش خشن مقایسه می شوند. شاخص بالاتر نشان دهنده دسته ماشینی است که عموماً با حذف سریع تر مواد در مرحله اول در شرایط مشابه همراه است. این ارقام فقط برای جهت گیری کلی هستند و نباید به عنوان مشخصات تضمین شده برای هر مدل ماشین خاصی در نظر گرفته شوند.
با خواندن نمودار، ماشینهای EDM سیمی با سرعت متوسط معمولاً در انتهای بالاتر این مقیاس گویا قرار میگیرند، زیرا برنامهریزی چند گذری به آنها اجازه میدهد تا یک برش ناهموار سریع نسبتاً معقول را با برشهای اضافی اضافه کنند که سطح را پس از آن بازیابی میکند. ماشینهای رفت و برگشتی با سرعت بالا در وسط قرار گرفتهاند و نقش مشترک آنها را به عنوان ماشینهای اسب بخاری برای برش مستقیم در جایی که پرداخت شدید دغدغه اصلی نیست، منعکس میکند. ماشینهای مخروطی بزرگ شاخص نسبتاً پایینتری را در این نمودار خاص نشان میدهند، اما این یک نقطه ضعف نیست، بلکه نشاندهنده اولویت طراحی آنها است: هندسه و سیستم کنترل سیم راهنمای آنها برای حفظ دقت در زوایای شیبدار بهجای به حداکثر رساندن توان برش مستقیم بهینهسازی شدهاند. در عمل، مغازهای که اصولاً اجزای قالب مخروطی را برش میدهد، ماشینی را تنها بر اساس این شاخص انتخاب نمیکند، زیرا قابلیت مخروطی به جای سرعت خام، عامل تعیینکننده خواهد بود. همچنین شایان ذکر است که در هر دسته بندی، توان عملیاتی واقعی با قطر سیم، رسانایی مواد و میزان تهاجمی پارامترهای پالس متفاوت است. سیم نازک تر به طور کلی جزئیات ریزتر را امکان پذیر می کند اما می تواند سرعت برش عملی را کاهش دهد، در حالی که سیم ضخیم تر ممکن است سریع تر برش دهد اما کوچکترین شعاع گوشه داخلی قابل دستیابی را محدود می کند. ضخامت قطعه کار نیز تأثیر مشابهی دارد: سرعت برش برای یک ماشین معین معمولاً با افزایش ضخامت مواد کاهش مییابد، زیرا سیال دی الکتریک باید زبالهها را از کانال تخلیه طولانیتری خارج کند. استراتژیهای چند پاسی، هر مقایسه تک عددی را پیچیدهتر میکنند، زیرا یک فروشگاه ممکن است عمداً سرعت عبور اول را کاهش دهد تا از عمر سیم محافظت کند و برای پایان کار بر روی پاسهای کوتاه تکیه کند، و به طور موثر سرعت خام را برای ثبات معامله میکند. برای خریدارانی که ماشینها را در کنار هم مقایسه میکنند، بهجای تکیه بر دستههای کلی، دادههای برش آزمایشی خود فروشنده را برای مواد خاص و ضخامت مربوط به قطعات شما درخواست کنید. در نهایت، به خاطر داشته باشید که وضعیت ماشین، کیفیت مایع دی الکتریک، و قوام تغذیه سیم، همگی بر میزان برش در دنیای واقعی تاثیر میگذارند، به همان اندازه که دسته ماشینهای زیربنایی بر آن تأثیر میگذارد، بنابراین یک ماشین رده متوسط که به خوبی نگهداری میشود، گاهی اوقات میتواند از دستگاهی که با مشخصات بالاتر ضعیف نگهداری میشود، بهتر عمل کند.
سناریوهای کاربردی و معیارهای انتخاب کلید برای ماشین های EDM سیمی
ماشینهای EDM سیمی در تولید ابزار و قالب، قالبسازی، تولید قطعات هوافضا، ساخت دستگاههای پزشکی و کاربردهای مختلف ابزارآلات خودرو استفاده میشوند، به طور کلی هر جا که یک ماده رسانا نیاز به برش دقیق مشخصات بدون تنش مکانیکی ماشینکاری سنتی داشته باشد. انتخاب معمولاً به تطبیق قابلیت ماشین با الزامات قطعه خاص بستگی دارد نه انتخاب یک "بهترین" پیکربندی برای هر کار.
حداکثر ضخامت قطعه کار که دستگاه می تواند در پاکت کار خود جای دهد
حداکثر زاویه مخروطی مورد نیاز، که تعیین می کند آیا یک پیکربندی مخروطی بزرگ ضروری است یا خیر
پرداخت سطح هدف و اینکه آیا عبور چندگانه بخشی از فرآیند مورد نظر است یا خیر
نوع مواد و رسانایی، زیرا برخی از مواد نیاز به پارامترهای تخلیه تنظیم شده دارند
حجم تولید مورد انتظار و اینکه آیا مصرف سیم یا زمان چرخه محرک هزینه بیشتر است
سازگاری با قطر سیم موجود و سیستم های سیال دی الکتریک که قبلاً در فروشگاه استفاده شده است
فروشگاههای ابزار و قالبهایی که به طور منظم برشهای مهر زنی و قالبهای خالی را برش میدهند، اغلب قابلیت مخروطی و تکرارپذیری موقعیت را در اولویت قرار میدهند، زیرا این قطعات اغلب دیوارهای مستقیم را با بخشهای برجسته زاویهدار ترکیب میکنند. قالبسازان که درجهای هسته و حفره را برش میدهند، سطح را به شدت سنگین میکنند، زیرا سطح سیمکشی ممکن است پایان نهایی باشد یا ممکن است بعد از آن فقط به پرداخت سبک نیاز داشته باشد. تولیدکنندگان قطعات هوافضا و پزشکی اغلب با آلیاژهای دشوار و تحملهای ابعادی سخت کار میکنند، که بر پایداری سیستم کنترل و عملکرد تکرارپذیر trim-pass به جای سرعت اولین گذر خام تأکید میکند.
مطمئن ترین راه برای انتخاب دستگاه EDM سیمی این است که ضخامت، مخروط و نیازهای نهایی قطعه واقعی خود را ترسیم کنید قبل از مقایسه هر ویژگی دیگر، در برابر پاکت کاری و محدوده مخروطی اعلام شده سازنده.
بهبود سطح کار در برش های پی در پی
یکی از کاربردیترین مفاهیم برای هر کسی که فرآیندهای سیم دستگاه EDM سیم را ارزیابی میکند، رابطه بین تعداد پاسهای برش و پرداخت سطح حاصل است. یک گذر اول، با برش ناهموار، عموماً مواد حجیم را به سرعت حذف میکند، اما سطح نسبتاً درشتی به جا میگذارد، زیرا انرژی تخلیه که برای حذف سریع استفاده میشود، تمایل دارد آثار بازسازی بزرگتری بر جای بگذارد. گذرهای تریم بعدی از انرژی تخلیه به تدریج کمتر و انحرافات محکم تر استفاده می کنند و با هر بار عبور سطح را اصلاح می کنند. فروشگاه ها معمولاً بسته به تحمل پایانی که در نقشه قطعه نامیده می شود، دو تا چهار پاس کلی برنامه ریزی می کنند. نمودار زیر این رابطه کلی را با استفاده از یک شاخص زبری نسبی ساده شده به جای یک مقدار Ra خاص که به هر ماشین یا ماده ای گره خورده است، نشان می دهد.
افت شدید بین پاس یک و پاس دو در این نمودار، الگوی کلی در EDM سیم را منعکس میکند: بزرگترین بهبود منفرد در پرداخت سطح معمولاً از افزودن تنها یک پاس تریم پس از برش ناهموار اولیه حاصل میشود. هر پاس اضافی بعد از آن، بهبود تدریجی کوچکتری را به همراه دارد، به همین دلیل است که بسیاری از مغازهها در سه یا چهار گذرگاه توقف میکنند، زمانی که بازده کاهشی بیشتر از زمان چرخه اضافه شده باشد. این روند به طور گسترده در ادبیات فرآیند EDM مورد بحث قرار گرفته است و منعکس کننده فیزیک اساسی کاهش انرژی تخلیه به جای تنظیمات خاص هر سازنده منفرد است. یک پاس اول ناهموار معمولاً از جریان بالاتر و مدت زمان پالس طولانیتر برای به حداکثر رساندن سرعت حذف مواد استفاده میکند که ذاتاً لایهای عمیقتر و بافت سطح درشتتر ایجاد میکند. گذرهای برش جریان را کاهش می دهد، مدت زمان پالس را کوتاه می کند و اغلب فاصله بین مسیر سیم و پروفیل تمام شده را کاهش می دهد، این چیزی است که به سطح اجازه می دهد بدون تغییر قابل توجهی در ابعاد کلی قطعه، به تدریج پالایش شود. برای قطعاتی که پوشش محکمی دارند، ممکن است چهار یا چند پاس مشخص شود، در حالی که قطعات در نظر گرفته شده برای سنگ زنی یا پرداخت بیشتر ممکن است تنها به یک برش ناهموار نیاز داشته باشند. همچنین شایان ذکر است که تعداد پاسها با برش مخروطی ارتباط برقرار میکند: در ماشینهای مخروطی بزرگ، حفظ سطح یکنواخت در یک زاویه شیبدار میتواند در مقایسه با برش مستقیم دیوار با ضخامت مشابه، به پاسهای اضافی نیاز داشته باشد. قطر سیم و قوام کشش همچنین بر نحوه همگرایی قابل پیشبینی دستگاه به سمت پایان هدف در چندین پاس تأثیر میگذارد، زیرا هر گونه تغییر در موقعیت سیم بین پاسها میتواند مزایای تکمیل مورد نظر را جبران کند. مغازههایی که مقادیر واقعی Ra در هر گذر را برای ماشینها و مواد خود ثبت میکنند، تصویری بسیار دقیقتر از هر نمودار کلی دریافت میکنند، زیرا پرداخت واقعی به تمیزی دیالکتریک، وضعیت سیم و مواد قطعه کار بستگی دارد و به تعداد پاسها نیز بستگی دارد. در نهایت، خریدارانی که مصرف سیم دستگاه EDM سیم را مقایسه میکنند باید به خاطر داشته باشند که عبور تریم بیشتر معمولاً به معنای استفاده از سیم بیشتر در هر قطعه است، بنابراین الزامات تکمیل و هزینه سیم باید در طول برنامهریزی فرآیند با هم در نظر گرفته شوند.
بخش های صنعتی رایج که از تجهیزات EDM برش سیم استفاده می کنند
پذیرش سیم EDM در صنعت به طور معنی داری متفاوت است، تا حد زیادی بر اساس اینکه یک بخش معین چقدر به پروفیل های دقیق برش داده شده به مواد رسانای سخت یا سخت یا دشوار ماشین نیاز دارد. کار با ابزار و قالب یکی از رایج ترین کاربردها است، زیرا پانچ ها، قالب ها و ابزارهای مرتبط اغلب به مواد سخت شده و تحمل پروفیل های محکم نیاز دارند. قالبسازی دقیقاً دنبال میشود، بهویژه برای درجهایی با هندسه داخلی پیچیده که دسترسی به آنها با آسیاب معمولی دشوار است. هوافضا، دستگاههای پزشکی و ابزارآلات خودرو موارد استفاده قابل توجه باقی مانده را تکمیل میکنند، که هر کدام بر نوع مواد، تحمل و پرداخت تأکید دارند. شاخص استفاده نسبی زیر گویا است، به منظور انتقال الگوهای شیوع عمومی که معمولاً در منابع صنعت تولید توصیف میشود، به جای یک رقم دقیق سهم بازار.
کاربردهای ابزار و قالب بالاترین امتیاز را در این شاخص نشان میدهند، زیرا اجزای ابزار فولادی سخت شده تقریباً با نقاط قوت سیم EDM مطابقت دارند: این فرآیند مواد سخت شده را بدون مشکلات ساییدگی ابزار مرتبط با برش معمولی کنترل میکند، و گوشههای داخلی تیز را ایجاد میکند که اغلب در مجموعههای قالب مورد نیاز است. ساخت قالب به دلایل مشابه دقیقاً دنبال می شود، به ویژه در مواردی که یک درج دارای جزئیات داخلی ظریفی است که در غیر این صورت به چندین عملیات مرسوم یا الکترودهای تخصصی برای سینک EDM نیاز دارد. بخشهای هوافضا و خودرو کاربرد میانردهای قابل مقایسه را نشان میدهند، که عموماً به جای اینکه در تمام بخشهای آن صنایع به کار گرفته شود، به اجزای ابزار و وسایل خاص مرتبط است. برنامه های کاربردی دستگاه های پزشکی، در حالی که حجم کلی آنها کوچکتر است، اغلب شامل الزامات تحمل دقیق در اجزای کوچک و پیچیده است، به همین دلیل است که EDM سیمی حتی در حجم مصرف نسبتاً کمتری در آنجا مرتبط باقی می ماند. شایان ذکر است که این پنج بخش از منظر یک مغازه متقابل نیستند، زیرا یک دستگاه EDM تک سیم در یک کارگاه ممکن است یک هفته به مشتریان ابزار و ابزارهای هوافضا و هفته بعد به مشتریان ابزارآلات هوافضا خدمت کند. رواج بخش نیز در طول زمان با تکامل مواد و طراحی قطعات تغییر میکند، بنابراین ترکیب مشتری واقعی یک فروشگاه راهنمای قابل اعتمادتری برای استفاده از ماشینآلات مورد انتظار نسبت به هر نمودار صنعتی عمومی است. خریدارانی که عمدهفروش یا تامینکننده دستگاه سیم EDM را برای خرید جدید ارزیابی میکنند، هنگام تعیین قابلیت دستگاه، باید ترکیب قطعات معمولی خود را بیشتر از آمارهای عمومی صنعت وزن کنند. برای یک کارگاهی که چندین بخش را ارائه می دهد، تطبیق پذیری در محدوده ضخامت و قابلیت مخروطی اغلب بیشتر از بهینه سازی محدود برای مشخصات قطعه معمولی یک صنعت اهمیت دارد. از آنجایی که ساخت ابزار، قالب و قالب با هم سهم بزرگی از کاربردهای رایج را نشان میدهند، بسیاری از تولیدکنندگان ماشینها به طور طبیعی بر این موارد استفاده در گزینههای طراحی و پیکربندی محصول خود تأکید میکنند. با این حال، فرآیند EDM سیم زیربنایی خود عمدتاً مبتنی بر مواد و هندسه است تا خاص صنعت، به این معنی که یک دستگاه به خوبی پیکربندی شده میتواند به طور کلی به چندین بخش بدون نیاز به تجهیزات اختصاصی جداگانه برای هر یک خدمت کند.
مقایسه تفصیلی دستههای دستگاه سیم EDM
مقایسه دستهبندیهای ماشینهای EDM سیمی در چندین معیار به طور همزمان به روشن شدن این موضوع کمک میکند که چرا هیچ نوع واحدی در سراسر جهان ارجحیت ندارد. نمودار رادار زیر پنج معیار معمولاً مرجع را در کنار هم برای ماشینهای با سرعت متوسط، پرسرعت و مخروطی بزرگ ترسیم میکند، با استفاده از یک شاخص نسبی 0-10 برای هر ویژگی. این نوع نمای چند معیاره اغلب آموزندهتر از هر شماره برگه مشخصات است، زیرا مبادلاتی را که یک فروشگاه هنگام انتخاب یک دسته بر دسته دیگر میپذیرد را نشان میدهد. مانند نمودارهای قبلی، مقادیر نشان داده شده گویا هستند و برای جهت گیری کلی در نظر گرفته شده اند، نه جایگزینی برای مشخصات مستند شده یک ماشین خاص. خواندن شکل هر چند ضلعی به جای هر نقطه، واضحترین تصویر را از نمایه کلی یک دسته ماشین ارائه میکند.
سرعت متوسط سرعت بالا مخروطی بزرگ
چند ضلعی با سرعت متوسط در امتداد محورهای سرعت برش و پایان سطح بیشتر گسترش می یابد، که با نقش آن به عنوان یک ماشین همه منظوره سازگار است که تکمیل چند گذر را در مقابل توان عملیاتی معقول متعادل می کند. چند ضلعی پرسرعت گسترده ترین گسترش خود را در کنار سادگی تعمیر و نگهداری نشان می دهد و منعکس کننده مسیر سیم رفت و برگشتی نسبتاً ساده ای است که بسیاری از مغازه ها آن را آسان تر می دانند. چند ضلعی مخروطی بزرگ به وضوح در امتداد محور قابلیت مخروطی تاپر گسترش می یابد، که دقیقاً همان چیزی است که این دسته برای آن طراحی شده است، حتی اگر خوانش متوسط تری را در سرعت برش خام نشان دهد. هیچ یک از این سه شکل در تمام پنج محور تسلط ندارد، که از نظر بصری این نکته را تقویت می کند که انتخاب ماشین به جای جستجوی بهترین گزینه، یک تمرین معاوضه است. مغازههایی که عمدتاً به برش دیوار مستقیم با روکش سطحی قوی نیاز دارند، احتمالاً پروفیل با سرعت متوسط را با نیازهای خود مرتبطتر خواهند یافت. مغازههایی که روی برشهای ناهموار با حجم بالا متمرکز هستند، جایی که پرداخت در پایین دست انجام میشود، ممکن است به جای آن به سمت پروفیل با سرعت بالا متمایل شوند. مغازههایی که با قالبهای مهر زنی، ابزارهای اکستروژن یا سایر اجزای با زاویه تند کار میکنند، معمولاً استحکام پروفیل مخروطی بزرگ را در آن یک محور مهمتر از عملکرد متوسط آن در جاهای دیگر میدانند. نمرات صلبیت در هر سه دسته در این تصویر تقریباً نزدیک است، که نشان دهنده این واقعیت است که ماشینهای EDM سیم معمولاً مانند ماشینهای فرز معمولی نیازی به مقاومت در برابر نیروهای برش سنگین ندارند، بنابراین تفاوتهای سفتی ساختاری بیشتر در دقت موقعیتیابی طولانیمدت نشان میدهد تا در انحراف آشکار در طول برش. شایان ذکر است که هر مدل ماشین خاصی بسته به انتخابهای طراحی، سیستم کنترل و کیفیت ساخت، میتواند از پروفایلهای دستهبندی کلی متفاوت باشد. خریداران تشویق می شوند به جای اتکا به مقایسه های سطح دسته مانند این، نمونه های برش آزمایشی یا مشخصات مستند را از تامین کننده دستگاه سیم EDM برای مدل خاص مورد بررسی درخواست کنند. این نمای رادار که همراه با جدول زیر استفاده میشود، برای پشتیبانی از مکالمه آگاهانهتر با سازنده در مورد اینکه کدام پیکربندی به بهترین وجه با ترکیب قطعات واقعی یک فروشگاه مطابقت دارد، پشتیبانی میکند.
مقایسه کلی دستههای ماشین EDM سیم در معیارهای ارزیابی رایج
معیار
سرعت متوسط
سرعت بالا
مخروطی بزرگ
محدوده مخروطی معمولی
متوسط
محدود
تمدید شد
استراتژی پایان مشترک
چند پاس تریم
تریم تک یا سبک
چند پاس تریم
جابجایی سیم معمولی
رفت و برگشتی، استفاده مجدد
رفت و برگشتی، استفاده مجدد
رفت و برگشتی، استفاده مجدد
مناسب ترین نوع قطعه
پروفایل های عمومی
برش های خشن با حجم بالا
ابزار با زاویه شیب دار
هیچ دسته دستگاه EDM تک سیمی بر روی هر معیاری برنده نمی شود. انتخاب درست بستگی به کدام یک یا دو معیار برای ترکیب قطعات واقعی شما اهمیت بیشتری دارد .
تعمیر و نگهداری و نگهداری طولانی مدت تجهیزات Wire EDM
تعمیر و نگهداری مداوم به طور کلی چیزی است که یک دستگاه EDM سیمی را که دقت خود را برای سالها حفظ می کند از دستگاهی که پیش از موعد از تحمل خارج می شود جدا می کند. از آنجایی که این فرآیند به یک مسیر مایع دی الکتریک تمیز، کشش پایدار سیم، و موقعیت دقیق راهنمای سیم بستگی دارد، توجه معمول به این سیستم ها بیش از هر تعمیر چشمگیر منفرد اهمیت دارد.
مقاومت سیال دی الکتریک را کنترل کنید و فیلترها را طبق یک برنامه منظم تعویض کنید تا شرایط تخلیه پایدار حفظ شود
راهنماهای سیم و قالب های الماس را به صورت دوره ای بررسی کنید، زیرا سایش در اینجا مستقیماً بر دقت موقعیت یابی تأثیر می گذارد
کالیبراسیون کشش سیم را بررسی کنید تا رفتار برش در سراسر پاس ها ثابت بماند
مسیر تغذیه سیم و کنتاکت های تغذیه برق را تمیز کنید تا از تحویل جریان ناسازگار جلوگیری کنید
دقت موقعیت محور را به صورت دوره ای بررسی کنید، به ویژه پس از هر جابجایی قابل توجهی از ماشین
مخزن دی الکتریک و نازل های شستشو را عاری از تجمع زباله نگه دارید تا از شرایط شستشوی پایدار پشتیبانی کنید.
مغازههایی که وضعیت مایع دیالکتریک، تاریخهای تعویض فیلتر، و بررسیهای دقت دورهای را ثبت میکنند، تمایل دارند زودتر دچار انحراف شوند، که عموماً در مقایسه با رویکرد تعمیر و نگهداری صرفاً واکنشی، زمان توقف برنامهریزی نشده را کاهش میدهد. به طور خاص، فرسودگی راهنما سیم به راحتی قابل چشم پوشی است زیرا اثرات آن بر دقت قطعه می تواند تدریجی باشد تا ناگهانی، بنابراین یک بازه بازرسی ثابت اغلب قابل اعتمادتر از انتظار برای ظاهر شدن یک مشکل قابل مشاهده است.
دقت موقعیت یابی در دستگاه EDM سیمی از طریق حفظ می شود چک های معمول دی الکتریک، راهنمای سیم و کالیبراسیون به جای هر تعدیل یکباره ای.
درباره POOSN - تولید کننده ماشین EDM سیم حرفه ای
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) یک تولید کننده حرفه ای است که در تحقیق، توسعه و تولید دستگاه های CNC Wire EDM تخصص دارد. با بیش از 30 سال تجربه تولید، POOSN تخصص گسترده ای در فناوری سیم EDM و تجهیزات ماشینکاری دقیق ایجاد کرده است.
طیف محصولات ما راه حل های مختلف سیم EDM را پوشش می دهد، از جمله دستگاه های با سرعت متوسط سیم EDM سری PSC، دستگاه های سیم EDM با سرعت متوسط DK60BC، و دستگاه های Wire EDM با سرعت بالا سری DK77. ما همچنین پیکربندی های سفارشی ماشین را برای اندازه های مختلف قطعه کار، مواد، ضخامت، نیازهای مخروطی و حجم تولید ارائه می دهیم.
POOSN یک مرکز تولیدی به مساحت 13703 متر مربع را با یک تیم حرفه ای متشکل از 80 کارمند، از جمله مهندسان تحقیق و توسعه و پرسنل کنترل کیفیت، اداره می کند. فرآیند تولید ما ماشینکاری، مونتاژ ماشین، ادغام الکتریکی، آزمایش و بازرسی نهایی را پوشش میدهد تا از عملکرد پایدار دستگاه قبل از حمل و نقل اطمینان حاصل شود.
ما به تولیدکنندگان قالب، شرکتهای ماشینکاری، توزیعکنندگان و کاربران صنعتی در بازارهای بینالمللی، با خدمات OEM و ODM در دسترس برای نیازهای مشتری خاص، خدمات میدهیم.
چه برای ساخت قالب دقیق، تولید عمومی یا برش مخروطی تخصصی به دستگاه Wire EDM نیاز داشته باشید، POOSN میتواند راهحل مناسبی را بر اساس نیازهای کاربردی شما توصیه کند.
کار با تولیدکنندهای که دستههای EDM سیمهای با سرعت متوسط، پرسرعت و مخروطی بزرگ را زیر یک سقف پوشش میدهد، میتواند منبع یابی را برای مغازههایی که محدوده مخلوطی از هندسه قطعات را مدیریت کنید .
سوالات متداول در مورد ماشین های EDM سیمی
Q1. دستگاه Wire EDM چیست؟
دستگاه Wire EDM از سیم الکترود متحرک پیوسته و تخلیه الکتریکی کنترل شده برای برش مواد رسانای الکتریکی استفاده می کند. به طور گسترده ای برای قالب ها، قالب ها، ابزار دقیق و قطعاتی که به پروفیل های پیچیده و دقت ماشینکاری بالا نیاز دارند استفاده می شود.
Q2. دستگاه Wire EDM چگونه کار می کند؟
دستگاه یک سیم الکترود نازک را از طریق قطعه کار هدایت می کند در حالی که تخلیه الکتریکی کنترل شده مواد را حذف می کند. مایع دی الکتریک ناحیه ماشینکاری را خنک می کند و زباله ها را از بین می برد، در حالی که سیستم CNC مسیر برش را کنترل می کند.
Q3. دستگاه Wire EDM چه موادی را می تواند برش دهد؟
سیم EDM می تواند بسیاری از مواد رسانای الکتریکی از جمله فولاد ابزار، فولاد سخت شده، فولاد ضد زنگ، مس، برنج، آلومینیوم، کاربید و سایر آلیاژهای رسانا را برش دهد. عملکرد برش به مواد، ضخامت و پارامترهای ماشینکاری بستگی دارد.
Q4. تفاوت بین EDM سیم سرعت متوسط و پرسرعت چیست؟
ماشینهای EDM سیمی با سرعت متوسط معمولاً تعادلی بین راندمان برش، دقت و پرداخت سطحی ایجاد میکنند و آنها را برای ماشینکاری عمومی و کاربردهای قالب مناسب میسازند. ماشینهای پرسرعت Wire EDM بیشتر بر راندمان برش و بهرهوری تولید تمرکز میکنند.
Q5. دستگاه Wire EDM چقدر دقیق است؟
دقت ماشینکاری به ساختار دستگاه، سیستم CNC، کشش سیم، مواد قطعه کار، ضخامت و پارامترهای ماشینکاری بستگی دارد. برای کاربردهایی که نیاز به دقت خاصی دارند، مشتریان باید نقشه و الزامات قطعه کار خود را ارائه دهند تا سازنده بتواند پیکربندی ماشین مناسب را ارزیابی کند.
Q6. عمر سیم مولیبدن چقدر است؟
عمر سیم مولیبدن به سرعت برش، زمان ماشینکاری، مواد قطعه کار، ضخامت، پارامترهای الکتریکی و کشش سیم بستگی دارد. بازرسی منظم و تعمیر و نگهداری مناسب می تواند به حفظ عملکرد ماشینکاری پایدار و افزایش طول عمر سیم کمک کند.
Q7. چگونه دستگاه Wire EDM مناسب را انتخاب کنم؟
مواد قطعه کار، ضخامت، اندازه، دقت مورد نیاز، پرداخت سطح، زاویه مخروطی و حجم تولید را در نظر بگیرید. ارائه این مشخصات به سازنده بهترین راه برای انتخاب مدل و پیکربندی ماشین مناسب است.
Q8. چگونه یک سازنده قابل اعتماد Wire EDM انتخاب کنم؟
تجربه تولید سازنده، کیفیت ماشین، قابلیت تولید، کنترل کیفیت، پشتیبانی فنی، در دسترس بودن قطعات یدکی و خدمات پس از فروش را در نظر بگیرید. یک سازنده قابل اعتماد همچنین باید بتواند ماشینی را بر اساس نیازهای کاربردی واقعی شما توصیه کند.