صفحه اصلی / اخبار / اخبار صنعت / ماشینهای EDM سیمی توضیح داده شده: انواع، اصل کار و راهنمای انتخاب
ماشینهای EDM سیمی توضیح داده شده: انواع، اصل کار و راهنمای انتخاب
صفحه اصلی / اخبار / اخبار صنعت / ماشینهای EDM سیمی توضیح داده شده: انواع، اصل کار و راهنمای انتخاب
ماشینهای EDM سیمی توضیح داده شده: انواع، اصل کار و راهنمای انتخاب
2026-08-17
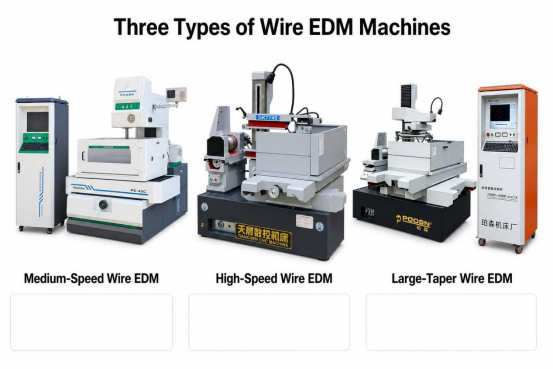
Wire EDM (ماشینکاری تخلیه الکتریکی سیم) مواد را از طریق هزاران جرقه الکتریکی کنترل شده که بین یک الکترود سیم در حال حرکت مداوم و قطعه کار شلیک می شود، حذف می کند، که به مغازه ها اجازه می دهد فلزات سخت شده و پروفیل های پیچیده را که دسترسی به آنها با ابزارهای برش معمولی دشوار است، برش دهند. برای اکثر تولید کنندگان، انتخاب عملی به سه دسته اصلی تقسیم می شود سیم برش EDM تجهیزات: سیم با سرعت متوسط EDM , سیم پرسرعت EDM ، و EDM سیم مخروطی بزرگ ، هر کدام برای تعادل متفاوتی از سرعت، دقت و پیچیدگی هندسی مناسب هستند. انتخاب دستگاه EDM سیم مناسب کمتر به این بستگی دارد که کدام نوع عموماً برتر است و بیشتر به قابلیت دستگاه مطابق با ضخامت مواد، الزامات زاویه مخروطی، اهداف پرداخت سطح و حجم تولید برای یک کار خاص بستگی دارد.
این راهنما انواع متداول ماشینهای EDM سیم، نحوه کارکرد فرآیند سیم برش EDM، جایی که هر نوع دستگاه به بهترین وجه مناسب است، مقایسه دقیق کنار هم، شیوههای تعمیر و نگهداری که دستگاه سیم EDM را به طور دقیق برش میدهد، و به سوالاتی که اغلب توسط مغازههایی که تجهیزات EDM سیم را برای اولین بار ارزیابی میکنند، پاسخ میدهد پاسخ میدهد.
انواع رایج ماشین های EDM سیمی و ویژگی های آنها
ماشینهای EDM سیم معمولاً بر اساس سرعت سیم، مواد سیم و قابلیت برش مخروطی گروهبندی میشوند، و این سه عامل تا حد زیادی تعیین میکنند که یک ماشین به خوبی از عهده آن برآید. سیم با سرعت متوسط EDM ماشینها سیم مولیبدنی رفت و برگشتی را با سرعت کنترلشده و متوسطی اجرا میکنند و به طور گسترده در مواردی استفاده میشوند که تعادلی بین سرعت برش و پرداخت سطح مورد نیاز است. سیم پرسرعت EDM ماشینها معمولاً از سیم مولیبدنی متقابل استفاده میکنند، اما برای حذف سریعتر مواد روی پروفیلهای ساده و کم مخروط تنظیم شدهاند. EDM سیم مخروطی بزرگ ماشینها حول محدوده حرکت محور شیب گستردهای ساخته میشوند تا سیم را بتوان در یک محدوده وسیع زاویه داد، که آنها را به انتخابی عملی برای کار پانچ و قالب، قالبهای اکستروژن و سایر قسمتهایی تبدیل میکند که نیاز به یک زاویه کشش مشخص برش داده شده به یک بلوک سخت شده دارند.
از آنجایی که این دستهبندیها یک طیف را به جای سه طرح کاملاً مجزا توصیف میکنند، بسیاری از مغازهها در نهایت بر اساس خانوادههای قطعهای که اغلب به جای یک پیکربندی ایدهآل واحد بریدهاند، انتخاب میکنند. نمای کلی زیر نحوه قرارگیری هر نوع معمولاً در گردش کار ماشینفروشی سیم EDM را خلاصه میکند.
سیم با سرعت متوسط EDM سیم مولیبدن رفت و برگشتی، نرخ برش متعادل و پرداخت سطح، رایج برای ابزارهای عمومی و اجزای قالب مانند سری PS-C و DK77-BC. سیم پرسرعت EDM سیم مولیبدن رفت و برگشتی برای توان عملیاتی سریع تر در برش پروفیل با حجم کمتر و با حجم بالاتر، مانند سری های DK77-A و DK77-B تنظیم شده است. EDM سیم مخروطی بزرگ حرکت محور شیب طولانیتر برای زوایای پیشروی مشخص در پانچها، قالبها و ابزارهای اکستروژن، مانند سری DK77-D.
مشخصات کلی انواع دستگاه سیم EDM معمولی
نوع ماشین
سیم معمولی
قابلیت مخروطی
به طور معمول برای استفاده می شود
سیم با سرعت متوسط EDM
مولیبدن
متوسط
قالب کلی و اجزای ابزار
سیم پرسرعت EDM
مولیبدن
کم تا متوسط
پروفایل های با حجم بالاتر و ساده
EDM سیم مخروطی بزرگ
مولیبدن or brass
زاویه باز
پانچ، قالب و ابزار اکستروژن با زوایای پیش نویس
سرعت برش یکی از اولین سوالاتی است که فروشگاه ها هنگام مقایسه انواع دستگاه های EDM سیمی می پرسند، زیرا مستقیماً بر زمان چرخه و توان عملیاتی تأثیر می گذارد. سرعت خام به خودی خود تمام داستان را بیان نمی کند، زیرا قابلیت مخروطی و دقت قابل دستیابی اغلب با سرعتی که سیم می تواند از طریق برش حرکت کند، تغییر می کند. نمودار زیر ماشینهای EDM سیمی با سرعت متوسط، سرعت بالا و مخروطی بزرگ را با استفاده از یک شاخص بازده نسبی به جای نرخ برش مطلق، در کنار یکدیگر قرار میدهد، زیرا سرعت واقعی با مواد، ضخامت و تنظیمات ژنراتور متفاوت است. این شاخص گویا به منظور نشان دادن الگوی عمومی است که مغازهها در عمل با آن مواجه میشوند، نه اینکه بهعنوان یک رقم عملکرد ثابت برای هر ماشین خاصی عمل کند. درک این الگو به تعیین نوع دستگاه EDM سیمی که ارزش ارزیابی بیشتر برای یک خانواده بخش معین را دارد کمک می کند.
همانطور که نمودار نشان می دهد، ماشین های EDM سیم با سرعت بالا تمایل دارند بالاترین امتیاز را در شاخص بازده نسبی برش کسب کنند، که نشان دهنده تمرکز طراحی آنها بر حذف سریع مواد برای پروفایل های ساده است. ماشینهای EDM سیم با سرعت متوسط نزدیک پشت سر قرار میگیرند و فلسفه طراحی را منعکس میکنند که برش نسبتاً سریع را با کشش ثابتتر سیم و کنترل سطح ظریفتر متعادل میکند. ماشین های EDM سیم مخروطی بزرگ کمترین شاخص نسبی را در این مقایسه نشان می دهند، اما این بدان معنا نیست که آنها دستگاه ضعیف تری هستند. این به سادگی نشان می دهد که برش در یک زاویه مشخص به طور ذاتی روند را در مقایسه با برش مستقیم و عمودی کند می کند. در عمل، مغازهای که منگنههای خالی ساده را با حجم بالا برش میدهد، معمولاً مزیت توان عملیاتی را که پیکربندیهای EDM سیم با سرعت بالا ارائه میدهند، ارزیابی میکند. مغازه ای که اجزای قالب دقیق را با الزامات پرداخت سطح محکم تر تولید می کند، ممکن است به سمت سیم EDM با سرعت متوسط متمایل شود، جایی که تغذیه سیم کنترل شده تر از عبور نهایی تمیزتر پشتیبانی می کند. مغازه ای که به طور منظم ماشین آلات، ابزارهای اکستروژن یا پانچ هایی با زوایای کشش می کند، متوجه می شود که قابلیت مخروطی بیشتر از سرعت خام اهمیت دارد، زیرا بدون آن قطعه به هیچ وجه روی دستگاه تولید نمی شود. همچنین شایان ذکر است که سرعت برش در هر دستگاه EDM سیمی با ضخامت قطعه کار، قطر سیم و تعداد پاسهای تریم مورد استفاده برای ضربه زدن به سطح هدف تغییر میکند. قطعات کار ضخیم تر معمولاً سرعت برش قابل دستیابی را بدون توجه به نوع دستگاه کاهش می دهند، زیرا در هر واحد مسیر سیم باید مواد بیشتری فرسایش یابد. برشهای چندگانه، که در مواقعی که سطح ریز مورد نیاز است، متداول است، همچنین زمان کل پردازش را اضافه میکند، حتی اگر رتبهبندی سرعت اصلی دستگاه را تغییر ندهد. به همین دلیل، شاخص نسبی در نمودار به بهترین وجه به عنوان نقطه شروع برای باریک کردن نوع ماشین استفاده میشود، با ارزیابی دقیقتر هندسه قطعه خاص و الزامات نهایی که پس از آن انجام میشود. مغازه هایی که به طور منظم ترکیبی از قطعات ساده و مخروطی را اجرا می کنند، گاهی اوقات یک دستگاه EDM با سیم مخروطی بزرگ را به طور خاص انتخاب می کنند، زیرا هنوز هم می تواند برش های عمودی استاندارد را انجام دهد، که به آن انعطاف بیشتری می دهد، حتی اگر شاخص کارایی نسبی آن برای کارهای مخروطی خاص کمتر باشد. تطبیق نوع ماشین با خانواده قطعات غالب در حجم کاری یک مغازه بیشتر از بهینه سازی صرفاً برای بالاترین سرعت برش اهمیت دارد.
نکته کلیدی: سه دسته اصلی دستگاه های EDM سیم، سرعت، قابلیت مخروطی و کنترل پایان را کاهش می دهند، بنابراین خانواده قسمت های غالب که یک فروشگاه برش می دهد، بیش از هر رقم عملکردی منفرد، انتخاب را هدایت می کند.
ماشینهای EDM سیمی چگونه کار میکنند: اصل کار و ساختار هسته
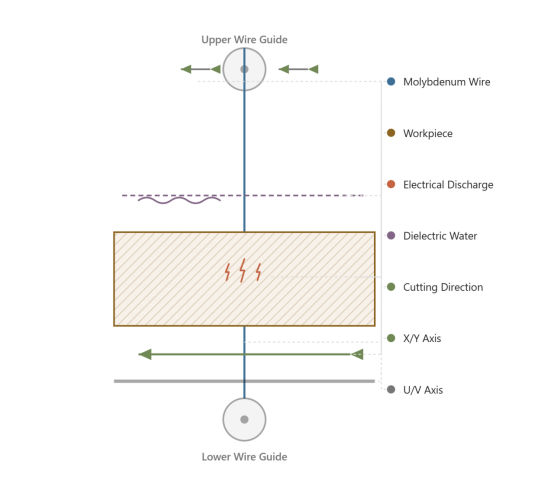
هر دستگاه سیم EDM، صرف نظر از دسته بندی، مواد را از طریق حذف می کند فرسایش جرقه ای : یک الکترود سیمی که به طور پیوسته در حال حرکت است در فاصله کوچک و کنترل شده ای از قطعه کار نگه داشته می شود و هزاران تخلیه الکتریکی سریع در ثانیه مقادیر بسیار کمی از فلز را در طول مسیر برنامه ریزی شده تبخیر می کند. خود سیم هرگز به طور فیزیکی قطعه کار را لمس نمی کند، به همین دلیل است که EDM سیم برش می تواند فولاد ابزار سخت شده، کاربید و سایر مواد برش سخت را بدون نیروهای برش مکانیکی که ماشینکاری معمولی را محدود می کند، ماشینکاری کند.
یک سیال دی الکتریک، معمولاً آب یونیزه شده، به طور مداوم در شکاف برش جریان دارد. این سیال سیم و قطعه کار را خنک می کند، ذرات فرسایش یافته را از بین می برد تا با تخلیه های بعدی تداخل نداشته باشند و به کنترل ویژگی های الکتریکی شکاف جرقه کمک می کند. یک سیستم کنترل سروو به طور مداوم شرایط شکاف را نظارت می کند و موقعیت سیم را در زمان واقعی تنظیم می کند تا با پیشرفت برش یک شکاف ثابت و ثابت حفظ کند. در همین حال، یک کنترل CNC محورهای X و Y را برای ردیابی مشخصات قطعه برنامهریزی شده هدایت میکند، و در ماشینهایی که برای برش مخروطی ساخته شدهاند، حرکت محور U و V اضافی راهنماهای سیم را کج میکند تا سیم بتواند بهجای عمودی دقیق، زاویهای برش دهد.
اجزای اصلی به اشتراک گذاشته شده در سراسر سیم انواع دستگاه EDM
سیستم تامین و جمع آوری سیم، که سیم تازه را به طور مداوم تغذیه می کند و سیم مصرف شده را پس از عبور از برش جمع آوری می کند.
راهنماهای سیم بالایی و پایینی، که سیم را به طور دقیق قرار می دهند و در دستگاه های با قابلیت مخروطی، برای ایجاد برش های زاویه دار کج می شوند.
کنترل کشش سیم، که سیم را محکم و پایدار نگه می دارد، بنابراین در برابر انحراف در هنگام برش مقاومت می کند.
گردش سیال دی الکتریک و سیستم فیلتراسیون، که مایع تمیز را به شکاف برش می رساند و زباله های فرسوده را حذف می کند.
مولد پالس، که تخلیه های الکتریکی را تولید می کند که در واقع مواد را فرسایش می دهد
کنترل CNC و سیستم درایو محور، که میز کار و راهنماهای سیم را مطابق با هندسه قسمت برنامه ریزی شده قرار می دهد.
پرداخت سطح به ندرت در یک دستگاه EDM سیمی به دست میآید، و درک اینکه چگونه فینیش در برشهای متوالی بهبود مییابد به توضیح اینکه چرا برنامهنویسی چند گذر یک عمل استاندارد است کمک میکند. اولین برش ناهموار، بخش عمده ای از مواد را به سرعت حذف می کند، اما سطح نسبتاً درشتی را باقی می گذارد، زیرا اولویت در آن مرحله، حذف مواد به جای پایان است. برشهای بعدی از تنظیمات انرژی کمتر و نرخ تغذیه کندتر استفاده میکنند تا زبری سطح را گام به گام کاهش دهند. نمودار زیر یک الگوی معمولی و گویا را نشان می دهد که چگونه Ra، معیار رایج زبری سطح، تمایل به کاهش در طول یک برش ناهموار و چندین پاس تریم دارد. این مقادیر به جای یک نتیجه تضمین شده برای هر دستگاه، ماده یا مجموعه پارامتر خاصی، رفتار عمومی فرآیند EDM سیم را نشان می دهند.
خط در نمودار بین برش ناهموار و اولین برش تریم به شدت کاهش می یابد، که نشان می دهد چه مقدار از بی نظمی سطح ناشی از فرسایش سریع و پرانرژی در اولین پاس پایانی حذف می شود. هر برش اضافی به کاهش مقدار Ra ادامه میدهد، اما با مقادیر تدریجی کوچکتر، الگوی کاهش بازدهی را نشان میدهد که به طور کلی در فرآیندهای تکمیل EDM رایج است. این الگوی کاهش بازده یکی از دلایلی است که فروشگاهها هزینه یک پاس تریم اضافی را در مقابل میزان بهبود پرداختی که در واقع برای یک قطعه خاص ارائه میکند، وزن میکنند. قطعاتی که برای پرداخت یا بافت بیشتر قرار دارند، گاهی اوقات پس از دو یا سه پاس متوقف میشوند، زیرا به هر حال زبری باقیمانده با یک مرحله تکمیل جداگانه برطرف میشود. قطعاتی که باید از مشخصات نهایی سطح برش محکم برخوردار باشند، مانند حفرههای دقیق قالب، اغلب اجرای گذرگاههای اضافی را برای رسیدن به مقدار Ra عملی کمتر توجیه میکنند. قطر سیم، تنظیمات ژنراتور و شرایط سیال دی الکتریک همگی بر سرعت بهبود Ra از یک پاس به پاس بعدی تأثیر میگذارند، بنابراین منحنی دقیق از کار به کار دیگر متفاوت است. ماشینهایی با کنترل کشش سیم ثابتتر، که اغلب با پیکربندیهای EDM سیم با سرعت متوسط همراه است، تمایل دارند تا در سراسر پاسها بهبودی ثابتتری ایجاد کنند. از آنجایی که هر ترم پاس زمان پردازش را اضافه می کند، تعداد کل پاس های استفاده شده مستقیماً بر زمان چرخه تأثیر می گذارد، که یک عامل برنامه ریزی مهم در کنار خود هدف نهایی است. فروشگاههایی که برنامهریزی یک قطعه جدید را انجام میدهند، معمولاً با یک دنباله تریم شناختهشده از کارهای قبلی مشابه شروع میکنند و تعداد پاسها را بر اساس نحوه اندازهگیری پایان حاصل تنظیم میکنند. نظارت بر مقادیر واقعی اندازهگیری شده Ra در برابر الگوی مشابه این میتواند به شناسایی زمانی که راهنماهای سیم، سیستم کشش یا فلاشینگ دستگاه ممکن است ضعیف عمل کند، کمک کند، زیرا منحنی صافتر از حد انتظار اغلب به یک مشکل مکانیکی یا فرآیندی اشاره میکند تا برنامهنویسی. با گذشت زمان، ردیابی این رابطه همچنین از نقلقولهای دقیقتری پشتیبانی میکند، زیرا یک فروشگاه میتواند زمان چرخه را با اطمینان بیشتری تخمین بزند، وقتی که بداند یک مشخصات نهایی به چه تعداد تقریبی نیاز دارد.
نکته کلیدی: فرآیند سیم برش EDM متکی به شکاف جرقه پایدار، شستشوی مداوم دی الکتریک و برنامه ریزی چند گذری است، و ساختار هسته یکسان زیربنای دستگاه های EDM سیم با سرعت متوسط، پرسرعت و باریکه بزرگ است.
سناریوهای کاربردی و معیارهای انتخاب برای تجهیزات Wire EDM
ماشینهای Wire EDM به طیف گستردهای از صنایع خدمت میکنند، و درک مکانهایی که این فناوری معمولاً به کار میرود، به قرار دادن تصمیمهای انتخاب ماشین در زمینه کمک میکند. قالب و قالب از لحاظ تاریخی یکی از بزرگترین حوزه های کاربردی برای سیم EDM بوده است، زیرا این فرآیند در برش فولاد ابزار سخت شده به شکل هندسی حفره و پانچ بسیار عالی است. ابزار دقیق، اجزای خودرو، و قطعات هوافضا یا پزشکی نیز به EDM سیمی تکیه میکنند، هر جا که تلورانسهای سخت یا مواد سخت، ماشینکاری معمولی را دشوار میکند. نمودار دونات زیر توزیع گویا و نماینده ای از کاربردهای سیمی EDM را در این بخش های صنعتی گسترده نشان می دهد. مانند نمودار قبلی، این درصدها به منظور انتقال الگوهای کلی صنعت به جای ارقام دقیق سهم بازار برای هر دوره یا منطقه خاصی است.
کاربردهای قالب و قالب بزرگترین سهم را در نمودار تشکیل میدهند که با نقش طولانی مدت سیم EDM در برش حفرهها، هستهها و درجها از فولاد ابزار سختشده که بهطور معمول ماشینکاری دشوار است، همسو است. ابزار دقیق نشاندهنده بزرگترین بخش بعدی است که مواردی مانند گیجها، لامپها و قطعات مهر زنی را پوشش میدهد که در آن تحملهای ابعادی دقیق بیش از حجم تولید اهمیت دارند. قطعات خودرو نیز سهم معنی داری را به خود اختصاص می دهند که نشان دهنده نیاز مداوم صنعت به قالب های مهر زنی بادوام، چرخ دنده ها و قطعات دقیق است. کاربردهای هوافضا و پزشکی، در حالی که سهم کلی کمتری دارند، تمایل به برخی از سختترین تحملها و سختترین مشخصات مواد، از جمله سوپرآلیاژهای مبتنی بر نیکل و تیتانیوم دارند که ماشینکاری با روشهای برش معمولی دشوار است. رده "سایر صنعتی" باقی مانده ترکیب گسترده ای از موارد استفاده را شامل می شود، از توسعه نمونه اولیه گرفته تا محفظه های الکترونیکی تخصصی، که به خوبی در بخش های دیگر قرار نمی گیرند. این توزیع همچنین به این نکته اشاره میکند که چرا ماشینهای EDM سیم با سرعت متوسط و مخروطی بزرگ همچنان انتخابهای محبوبی هستند، زیرا قالب، قالب و ابزارآلات اغلب از قابلیت مخروطی و کنترل پایانی که این نوع ماشینها ارائه میدهند سود میبرند. مغازههایی که وارد بخش جدیدی از بازار میشوند میتوانند از توزیعی مانند این به عنوان یک راهنمای تقریبی استفاده کنند که احتمالاً قابلیتها بیشترین اهمیت را دارند، اگرچه تقاضای واقعی همیشه به پایگاه مشتری خاصی که یک فروشگاه ارائه میکند بستگی دارد. برای مثال، یک کارگاه متمرکز بر ابزار، ممکن است قابلیت مخروطی و پرداخت سطح را بر سرعت برش خام اولویت دهد، با توجه به اینکه چه مقدار از بخش ابزارسازی شامل هندسه های پیچیده و با تحمل نزدیک است. یک فروشگاه متمرکز بر خودرو که حجم بیشتری از اجزای قالب سادهتر را برش میدهد، ممکن است سرعت برش و زمان چرخه را برای همگام شدن با برنامههای تولید در اولویت قرار دهد. از آنجایی که سیم EDM یک فرآیند کسر کننده و غیر تماسی است که نیروی مکانیکی قابل توجهی روی قطعه کار اعمال نمی کند، هر زمان که سختی یا پیچیدگی هندسی روش های برش مرسوم را رد کند، یک گزینه در تمام این بخش ها باقی می ماند.
سناریوهای کاربردی معمولی
ساخت حفره قالب و قالب، هسته و درج
مهر زنی و ابزار پیشرونده قالب
اجزای قالب پانچ و اکستروژن با زاویه پیش نویس
وسایل دقیق، گیج، و جیگ
قطعات نمونه اولیه فلزی سخت برای استفاده در هوافضا و پزشکی
معیارهای انتخاب کلیدی
محدوده ضخامت و سختی مواد که دستگاه می تواند پردازش کند
حداکثر زاویه مخروطی مورد نیاز برای خانواده قطعه
پرداخت سطح هدف و تعداد تریم پاس های مورد نیاز
سازگاری با قطر سیم و در دسترس بودن مواد مصرفی
ویژگیهای اتوماسیون مانند سیمکشی خودکار و دویدن بدون نظارت
نکته کلیدی: تطبیق دستگاه EDM سیم با ضخامت مواد، زاویه مخروطی مورد نیاز، و پرداخت سطح هدف، رویکرد انتخابی مطمئنتری نسبت به انتخاب بر اساس صنعت است.
مقایسه دقیق: EDM سیم با سرعت متوسط در مقابل پرسرعت در مقابل سیم مخروطی بزرگ
انتخاب بین ماشینهای EDM سیم با سرعت متوسط، پرسرعت و باریکه بزرگ اغلب به وزن کردن چندین قابلیت در آن واحد منجر میشود نه بهینهسازی برای یک متریک. دقت، سرعت برش، قابلیت مخروطی، سطح اتوماسیون، و تطبیق پذیری کلی برنامه، همه عواملی هستند که در آن نوع دستگاه به بهترین وجه با حجم کار معمولی کارگاه مطابقت دارد. مقایسه یک عددی میتواند در اینجا گمراهکننده باشد، زیرا ماشینی که امتیاز خوبی در سرعت کسب میکند ممکن است امتیاز کمتری در قابلیت مخروطی داشته باشد و بالعکس. نمودار رادار زیر، هر سه نوع ماشین را در این پنج بعد با استفاده از مقیاس نسبی 1 تا 10 نشان میدهد، که باعث میشود در یک نگاه، مبادلات آسانتر دیده شوند. همانند نمودارهای قبلی، این مقادیر بهعنوان نشاندهنده گرایشهای عمومی در سراسر دستهبندی بهجای برگه مشخصات هر مدل خاص است.
نمودار رادار نشان میدهد که ماشینهای EDM سیمی با سرعت متوسط شکل نسبتاً متعادلی را تشکیل میدهند و در دقت، اتوماسیون و تطبیقپذیری امتیاز خوبی کسب میکنند بدون اینکه در هیچ بعد واحدی بهترین عملکرد را داشته باشند. ماشینهای EDM سیم با سرعت بالا در امتداد محور سرعت، مطابق با تمرکز طراحی آنها بر برش سریع و با حجم بالا پروفیلهای مستقیم، بیشترین کشش را دارند. دستگاههای EDM سیم مخروطی بزرگ در امتداد محور قابلیت مخروطی بیشتر گسترش مییابند، که منعکسکننده مسیر طولانیتر محور و دامنه شیب است که در وهله اول برش با زاویه باز را امکانپذیر میکند. قابلتوجه، ماشینهای مخروطی بزرگ نیز در این مقایسه امتیاز دقت قابلتوجهی دارند، زیرا قابلیت مخروطی و دقت برش در ماشینهای خوشساخت متقابل نیستند. محور تطبیق پذیری بیشتر از ماشینهای پرسرعت به دنبال پیکربندیهای با سرعت متوسط و مخروطی بزرگ است، زیرا توانایی انجام کارهای مستقیم و مخروطی، دامنه قطعاتی را که یک ماشین میتواند تولید کند، افزایش میدهد. امتیازات اتوماسیون در هر سه نوع در این مقایسه گویا تقریباً نزدیک است، و منعکس کننده این است که چگونه سیم کشی خودکار، کنترل کشش قابل برنامه ریزی، و موقعیت یابی CNC به طور کلی به جای منحصر به فرد بودن در یک دسته، به ویژگی های مشترک در ماشین های EDM سیم مدرن تبدیل شده اند. مغازههایی که عمدتاً قطعات ابزار با دیواره مستقیم را با حجم بالا برش میدهند، احتمالاً متوجه خواهند شد که مزیت دستگاه پرسرعت در محور سرعت بیشتر از امتیاز مخروطی پایینتر آن است. مغازه هایی که پانچ، قالب یا ابزار اکستروژن با زوایای کشش تولید می کنند، وزن بیشتری را روی محور قابلیت مخروطی، جایی که ماشین های مخروطی بزرگ به وضوح هدایت می کنند، قرار می دهند. مغازههایی با حجم کار مختلط، که قطعات مستقیم و مخروطی را در کارهای مختلف برش میدهند، اغلب به سمت نمایه متعادلتر نشان داده شده توسط دستگاههای EDM سیمی با سرعت متوسط جذب میشوند. خواندن نمودار راداری مانند این کمتر به انتخاب بزرگ ترین شکل و بیشتر در مورد تطبیق قوی ترین محورهای شکل با الزامات خاص قطعات معمولی یک مغازه است. از آنجایی که این مقادیر به جای اندازهگیری از یک مدل خاص، گویا هستند، مغازههایی که خرید را ارزیابی میکنند باید مشخصات دقیق، سرعت و مخروطی واقعی را مستقیماً با سازنده تجهیزات برای مدل مورد بررسی تأیید کنند.
مقایسه ویژگی ها در دسته های دستگاه سیم EDM
معیار
سیم با سرعت متوسط EDM
سیم پرسرعت EDM
EDM سیم مخروطی بزرگ
الکترود سیمی
مولیبدن, reciprocating
مولیبدن, reciprocating
مولیبدن or brass
محدوده مخروطی
متوسط
کم تا متوسط
زاویه باز
پتانسیل پایان سطح
قوی با برش چند پاس
خوب، ثانویه به سرعت
برای برش های مخروطی و مستقیم خوب است
تمایل به سرعت برش
متوسط
بالاتر در پروفایل های ساده
کار مخروطی پیچیده را پایین بیاورید
برنامه های کاربردی رایج
قطعات قالب و ابزار عمومی
پروفایل های ساده با حجم بالا
پانچ، قالب، ابزار اکستروژن
نکته کلیدی: هیچ رده سیم EDM واحدی در هر بعد پیش نمی رود، بنابراین مغازه هایی با حجم کاری مختلط اغلب از ارزیابی دقت، سرعت، محدوده مخروطی و اتوماسیون با هم سود می برند نه هر عاملی به تنهایی.
دستورالعمل های تعمیر و نگهداری برای ماشین های EDM سیمی
تعمیر و نگهداری مداوم باعث میشود دستگاه سیم EDM در طول سالها استفاده، برش را به دقت طراحیشدهاش حفظ کند، و بسیاری از کارهای معمول پس از ایجاد یک برنامه منظم، ساده میشوند. کشش سیم باید به طور دوره ای بررسی و کالیبره شود، زیرا سیمی که خیلی شل یا خیلی سفت باشد می تواند بر صافی و به نوبه خود بر دقت قطعه تأثیر بگذارد. کیفیت سیال دی الکتریک، که معمولاً از طریق مقاومت آب اندازه گیری می شود، نیاز به نظارت منظم همراه با تعویض به موقع فیلتر دارد، زیرا مایع آلوده یا بد شرایط برش را کند می کند و می تواند شکستگی سیم را افزایش دهد. راهنماهای سیم به تدریج در اثر تماس مداوم با سیم متحرک فرسوده می شوند و باید در یک بازه زمانی مشخص بازرسی شوند و هنگامی که سایش بر صافی برش تأثیر می گذارد، تعویض شوند. مخزن دی الکتریک، میز کار و مسیر سیم باید به طور مرتب تمیز شوند تا از تجمع زباله در شستشو و تماس الکتریکی جلوگیری شود.
روش های اضافی که از دقت طولانی مدت پشتیبانی می کند
به طور دوره ای دقت تسطیح و موقعیت محوری ماشین را در برابر یک مرجع شناخته شده بررسی کنید
فهرستی از مواد مصرفی کلیدی، از جمله سیم، فیلترها، و راهنماهای سیم، برای جلوگیری از خرابی های برنامه ریزی نشده نگهداری کنید.
ریل های راهنما و بال اسکروها را طبق فاصله زمانی توصیه شده سازنده بازرسی و روغن کاری کنید
مشکلات تکرار شونده مانند شکستگی غیرمنتظره سیم را ثبت کنید تا بتوان الگوها را به دلیل ریشه ای ردیابی کرد.
برنامه نگهداری کلی پیشنهادی برای دستگاه های EDM سیمی
وظیفه
فرکانس پیشنهادی
هدف
بررسی مقاومت سیال دی الکتریک
روزانه
شرایط شکاف جرقه پایدار را حفظ کنید
بازرسی و تعویض فیلتر
هفتگی، یا همانطور که نشان داده شده است
سیال دی الکتریک را عاری از زباله نگه دارید
بازرسی راهنمای سیم
ماهانه
صافی سیم و دقت برش را حفظ کنید
تمیز کردن مخزن و میز کار
هفتگی
از تداخل زباله با شستشو جلوگیری کنید
تأیید صحت موقعیت یابی
خط مشی سه ماهه یا هر فروشگاه
تأیید کنید که موقعیت محور در محدوده تحمل باقی می ماند
نکته کلیدی: وضعیت سیال دی الکتریک، سایش راهنمای سیم، و بررسی های دوره ای موقعیت یابی، عواملی هستند که بیشترین ارتباط را با دقت برش طولانی مدت دستگاه EDM سیم دارند.
درباره POOSN - تولید کننده ماشین EDM سیم حرفه ای
درباره POOSN - تولید کننده ماشین EDM سیم حرفه ای
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd یکی از نمونههای سازندهای است که بر اساس این نوع وسعت محصول ساخته شده است. تمرکز این شرکت بر تحقیق، توسعه و تولید تجهیزات ماشینکاری تخلیه الکتریکی و فناوری پردازش ویژه مرتبط است، با طیف محصولی که در PS-C و DK77-BC سیم با سرعت متوسط سری EDM ، سیم های پرسرعت سری EDM DK77-A و DK77-B ، و the سری EDM سیم مخروطی بزرگ DK77-D . هر ماشین ابزار برای دقت موقعیتیابی به عنوان بخشی از تولید آزمایش میشود، مرحلهای که مستقیماً به بررسیهای تعمیر و نگهداری موقعیت محوری که در بالا مورد بحث قرار گرفت مرتبط است، زیرا دقت راهاندازی ماشین پایهای را تعیین میکند که تعمیر و نگهداری مداوم باید حفظ شود. محصولات این شرکت در سراسر بازارهای داخلی به فروش می رسد، با مدل های منتخب صادر شده به آسیای جنوب شرقی، غرب آسیا، اروپا و آمریکا، که نشان دهنده نوع اسناد و ارتباطات پس از فروش است که خریداران تجهیزات EDM سیم بین المللی معمولاً هنگام مقایسه تامین کنندگان به دنبال آن هستند. این وسعت تجربه، همراه با تمرکز بر کیفیت و نیازهای مشتری، نشان میدهد که فروشگاههای مشخصات عمومی باید هنگام ارزیابی هر سازنده دستگاه سیم EDM به دنبال آن باشند، خواه آن تامینکننده خاص در نهایت انتخاب شود یا خیر.
نکته کلیدی: انتخاب دستگاه Wire EDM مناسب به مواد قطعه کار، ضخامت، دقت مورد نیاز، زاویه مخروطی و حجم تولید بستگی دارد. اگر مطمئن نیستید که کدام دستگاه برای برنامه شما مناسب است، با POOSN تماس بگیرید و مشخصات قطعه کار خود را به اشتراک بگذارید. تیم ما می تواند به شما در انتخاب راه حل مناسب Wire EDM کمک کند.
سوالات متداول در مورد ماشین های EDM سیمی
Q1: تفاوت بین سیم EDM و سینک EDM چیست؟
Wire EDM از یک سیم نازک پیوسته به عنوان الکترود برای بریدن یک پروفیل در قطعه کار استفاده می کند، شبیه به یک اره نواری بسیار دقیق که توسط تخلیه الکتریکی هدایت می شود. Sinker EDM در عوض از یک الکترود شکلی استفاده می کند که در قطعه کار فشرده می شود تا حفره ای مطابق شکل الکترود ایجاد کند. سیم EDM عموماً برای پروفیل های برش دهنده انتخاب می شود، در حالی که EDM سینک برای حفره های کور و هندسه های داخلی پیچیده انتخاب می شود.
Q2: چه موادی را می توان با دستگاه سیم EDM برش داد؟
سیم EDM می تواند هر ماده رسانای الکتریکی را بدون توجه به سختی، از جمله فولاد ابزار سخت شده، کاربید تنگستن و سوپرآلیاژهای مختلف برش دهد. از آنجایی که این فرآیند به جای نیروی برش مکانیکی، مواد را از طریق تخلیه الکتریکی حذف می کند، سختی مواد که ابزارهای معمولی را به چالش می کشد، مانع از ایجاد برش دقیق EDM سیم نمی شود.
Q3: EDM سیم سرعت متوسط با EDM سیم با سرعت بالا چه تفاوتی دارد؟
هر دو پیکربندی معمولاً از سیم مولیبدنی رفت و برگشتی استفاده میکنند، اما دستگاههای EDM سیم با سرعت متوسط به سمت کشش سیم ثابتتر و کنترل سطح ظریفتر تنظیم میشوند، در حالی که دستگاههای EDM سیم با سرعت بالا به سمت حذف سریعتر مواد روی پروفیلهای ساده و مخروطیتر تنظیم میشوند. انتخاب درست بستگی به این دارد که آیا قطعات معمولی یک مغازه اولویت نهایی یا توان عملیاتی را دارند یا خیر.
Q4: چه زمانی یک دستگاه EDM سیم مخروطی بزرگ ضروری است؟
یک دستگاه EDM سیم مخروطی بزرگ زمانی ضروری می شود که یک قطعه نیاز به یک زاویه پیش ران مشخص از طریق یک بخش سخت شده مانند پانچ، قالب و ابزار اکستروژن داشته باشد. پیکربندیهای استاندارد با سرعت متوسط یا با سرعت بالا فقط محدوده مخروطی متوسطی را ارائه میکنند، بنابراین قطعاتی که نیاز به برش با زاویه باز دارند، معمولاً به حرکت محور طولانیتری که در ماشینهای مخروطی بزرگ یافت میشود نیاز دارند.
Q5: هر چند وقت یکبار باید یک دستگاه EDM سیمی نگهداری شود؟
برخی از کارها، مانند بررسی مقاومت مایع دی الکتریک، بهتر است روزانه انجام شوند، در حالی که برخی دیگر، مانند تعویض فیلتر و تمیز کردن مخزن، معمولاً کارهای هفتگی هستند. بازرسی راهنمای سیم معمولاً به صورت ماهانه انجام میشود و تأیید صحت موقعیتیابی اغلب به صورت فصلی یا بر اساس خطمشی داخلی خود فروشگاه برنامهریزی میشود.