ماشین EDM سیمی چه می کند و چرا در تولید مدرن اهمیت دارد
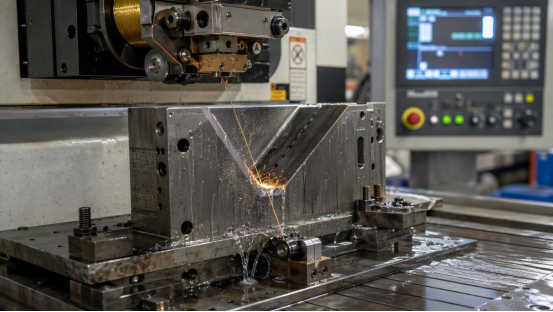
A دستگاه سیم EDM (ماشین ماشینکاری تخلیه الکتریکی سیم) مواد رسانای الکتریکی را با ایجاد جرقه های الکتریکی کنترل شده بین یک الکترود سیم نازک و متحرک پیوسته و قطعه کار برش می دهد و مواد را در طول مسیر برنامه ریزی شده بدون تماس مستقیم مکانیکی فرسایش می دهد. این امر آن را به فرآیندی مناسب برای برش فولاد ابزار سخت شده، کاربید، و سایر فلزات سختشده به قالبهای دقیق، پانچها، قالبها و قطعات پروفیل پیچیده تبدیل میکند که فرزکاری یا تراشکاری معمولی برای تولید آن مشکل دارد.
از آنجایی که سیم برش هرگز به صورت فیزیکی روی قطعه کار فشار نمی آورد، ماشینکاری سیم EDM تنش مکانیکی بسیار کمی را وارد می کند، که یکی از دلایلی است که برای تکمیل اجزای سخت شده پس از عملیات حرارتی یک فرآیند ترجیحی باقی می ماند. این فناوری چندین دسته ماشین را در بر می گیرد - EDM سیم برش با سرعت بالا، EDM سیم برش با سرعت متوسط، و EDM سیم برش مخروطی بزرگ - که هر کدام برای دقت، سرعت و الزامات زاویه مخروطی متفاوت مناسب هستند. درک این تفاوتها به فروشگاههای ساخت، سازندگان ابزار و خریداران OEM کمک میکند تا درست را انتخاب کنند دستگاه سیم برش CNC پیکربندی برای نیازهای تولید آنها.
این مقاله انواع ماشین آلات متداول، اصول کار آنها، سناریوهای کاربردی معمولی، ویژگی های عملکرد مقایسه ای، شیوه های تعمیر و نگهداری، و جایی که صنعت در حال حرکت است را بررسی می کند - به مدیران اتاق ابزار و تیم های تدارکات یک مرجع عملی برای ارزیابی می دهد. تجهیزات EDM سیمی گزینه ها
نکته کلیدی: Wire EDM مواد سخت و رسانا را از طریق فرسایش جرقه به جای نیروی برش حذف می کند، و آن را به روش استاندارد برای قالب های دقیق، قالب ها و اجزای ابزار سخت شده تبدیل می کند.
انواع رایج ماشین های EDM سیمی و ویژگی های آنها
ماشینهای EDM برش سیم معمولاً بر اساس سرعت حرکت سیم و طراحی ساختاری گروهبندی میشوند و هر دسته به بخش مجزایی از تولید ابزار و قالب و قطعات دقیق خدمت میکنند.
ماشین های EDM سیم با سرعت بالا از یک سیم مولیبدن رفت و برگشتی استفاده کنید که به جلو و عقب می رود و چندین بار قبل از جایگزینی استفاده می شود، که تعادل عملی را در کارایی پردازش و اقتصاد عملیاتی برای کارهای کلی قالب گیری ارائه می دهد.
دستگاه های EDM سیم با سرعت متوسط اصلاحاتی مانند منابع تغذیه پالس بهبودیافته، کنترل کشش سیم حلقه بسته، و استراتژیهای چند برش را اضافه کنید، که معمولاً سطحی ظریفتر و قوام ابعادی محکمتری نسبت به مدلهای معمولی با سرعت بالا ایجاد میکنند.
دستگاه های EDM سیم مخروطی بزرگ با حرکت راهنما سیم بالایی و مکانیزمهای راهنمای تخصصی ساخته شدهاند تا بتوانند پروفیلهای شیبدار را برش دهند، که برای مهر زدن قالبها، قالبهای اکستروژن و قطعاتی که نیاز به زوایای پیشکشی دارند ضروری است.
عوامل انتخاب معمولی بر اساس دسته ماشین
مشخصات کلی دسته های دستگاه های سیم برش معمولی EDM؛ عملکرد خاص بسته به سازنده و پیکربندی متفاوت است.
نوع ماشین
نوع سیم
قدرت معمولی
مورد استفاده رایج
سیم پرسرعت EDM
سیم مولیبدن قابل استفاده مجدد
برش عمومی مقرون به صرفه
قالب عمومی و خشن کردن قالب
سیم با سرعت متوسط EDM
سیم مولیبدن، قابلیت برش چندگانه
پایان و قوام بهبود یافته است
دقت می میرد، پاس های پایانی
EDM سیم مخروطی بزرگ
سیم مولیبدن، سفر راهنمای طولانی
قابلیت برش زاویه شیب دار
مهر زنی می میرد، اکستروژن می میرد
نکته کلیدی: انتخاب بین ماشینهای EDM سیمی با سرعت بالا، سرعت متوسط و باریکه بزرگ در درجه اول به سطح مورد نیاز، تحمل ابعادی و اینکه آیا هندسه قطعه شامل زوایای مخروطی تند است بستگی دارد.
اصل کار و ساختار ماشین اصلی
یک سیستم EDM سیمی با تغذیه یک سیم فلزی نازک - معمولاً مولیبدن برای ماشینهای با سرعت بالا و سرعت متوسط یا برنج برای سیستمهای با سرعت پایین - به طور مداوم در منطقه برش کار میکند در حالی که منبع تغذیه جریان مستقیم پالسی یک سری تخلیههای الکتریکی سریع بین سیم و قطعه کار ایجاد میکند. هر تخلیه مقدار میکروسکوپی ماده را از سطح قطعه کار تبخیر می کند و سیال دی الکتریک (معمولاً آب دی الکتریک) ذرات فرسایش یافته را در حالی که سیم و قطعه کار را خنک می کند، خارج می کند. سیستم کنترل CNC میز کار را در امتداد مختصات X-Y برنامه ریزی شده حرکت می دهد و در ماشین هایی با قابلیت برش مخروطی، راهنمای سیم بالایی نیز می تواند به طور مستقل جابجا شود تا برش های زاویه دار ایجاد کند. از آنجا که هیچ نیروی مکانیکی مستقیمی بین سیم و قطعه وجود ندارد، اجزای جدار نازک و ظریف را می توان بدون تغییر شکل برش داد.
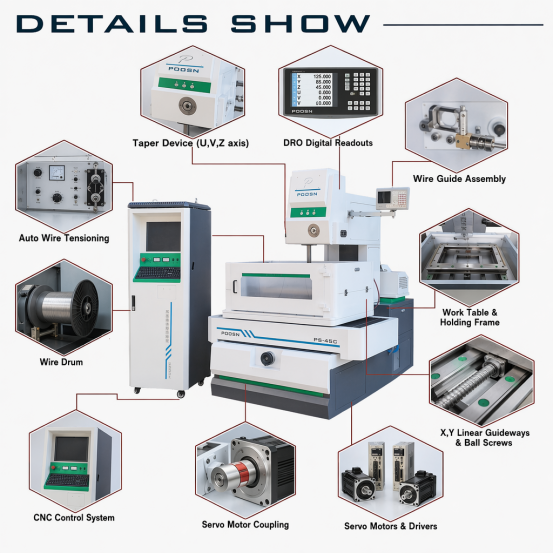
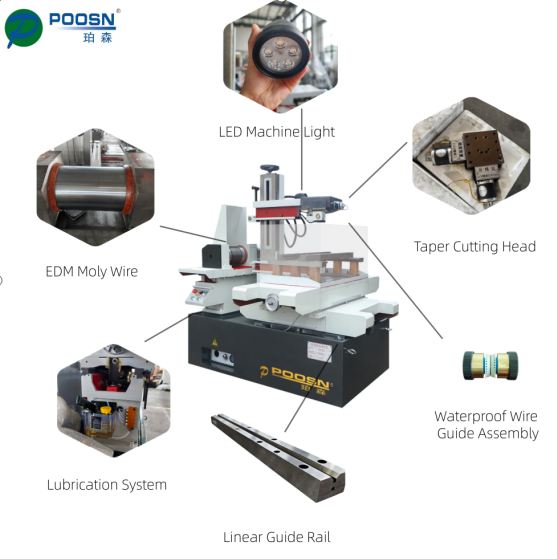
گروههای عملکردی اصلی یک دستگاه EDM سیم برش معمولی شامل سیستم تغذیه و جمعآوری سیم، مجموعههای راهنمای سیم بالا و پایین، میز کار و سیستم درایو محور، گردش سیال دیالکتریک و سیستم فیلتراسیون، و کابینت کنترل CNC است. نمودار زیر نحوه چیدمان این اجزا بر روی یک قاب استاندارد ماشین را نشان می دهد.
در عمل، قرقره سیم، سیم تازه یا بازسازی شده را به سمت راهنمای بالایی تغذیه می کند، که سیم را دقیقاً بالای قطعه کار قرار می دهد، قبل از اینکه از طریق برش به پایین رد شود و به سمت راهنمای پایین و قرقره برداشته برگردد. میز کار، که توسط موتورهای سروو در امتداد محورهای X و Y هدایت می شود، قطعه کار بسته شده را نسبت به مسیر سیم ثابت مطابق با هندسه قسمت برنامه ریزی شده حرکت می دهد. سیال دی الکتریک به طور مداوم از طریق شکاف برش پمپ می شود و فیلتر می شود تا زباله های فرسایش یافته حذف شود، که شرایط تخلیه را ثابت نگه می دارد و به حفظ کیفیت ثابت برش در طول یک دوره تولید طولانی کمک می کند.
نکته کلیدی: دقت برش یک دستگاه EDM سیم به عملکرد هماهنگ تغذیه سیم، راهنما، محور محرک و سیستم های فیلتر دی الکتریک که با هم کار می کنند بستگی دارد، نه بر روی هیچ جزء واحدی به تنهایی.
سناریوهای کاربردی و ملاحظات انتخاب
ماشینهای EDM سیمی در طیف گستردهای از صنایع استفاده میشوند، هر جا که مواد رسانا و سخت شده باید بدون ایجاد تنش مکانیکی به اشکال دقیق بریده شوند. متداول ترین کاربرد، ساخت ابزار و قالب است، جایی که سیم EDM منگنه ها، قالب ها و حفره های قالب را از قطعات فولادی و کاربید از پیش سخت شده برش می دهد. سازندگان تجهیزات هوافضا و پزشکی نیز برای تولید اجزای کوچک و هندسی پیچیده که در آنها به تلرانسهای محکم و لبههای بدون سوراخ نیاز است، به سیم EDM متکی هستند. تامین کنندگان خودرو از سیم EDM برای مهر زنی تولید قالب و برای نمونه سازی قطعات قبل از تعهد به فرآیندهای با حجم بالاتر استفاده می کنند.
مقایسه تمرکز برنامه با اولویتهای انتخاب به تطبیق قابلیت ماشین با نیازهای تولید کمک میکند.
سناریوهای کاربردی رایج
ملاحظات کلیدی انتخاب
مهر زنی و پیشرونده می میرد
محدوده برش مخروطی و حرکت محور
حفره های قالب تزریق و اکستروژن
پرداخت سطحی و تکرارپذیری
قطعات دقیق هوافضا و پزشکی
دقت موقعیت یابی و سیستم کنترل
درج ابزار کاربید و برش
پایداری کشش سیم بر روی مواد سخت
نمونه اولیه و قطعات کم حجم
انعطاف پذیری برنامه نویسی و زمان راه اندازی
هنگام ارزیابی الف دستگاه سیم برش EDM برای فروش خریداران باید هندسه قطعه (به ویژه اینکه آیا زوایای مخروطی تند مورد نیاز است)، سختی و ضخامت مواد در حال برش، سطح مورد نیاز، و میزان عملکرد بدون مراقبت یا خودکار که فروشگاه انتظار دارد اجرا شود را بسنجید. اتاقهای ابزاری که عمدتاً اجزای قالبهای دیواری صاف و صاف را تولید میکنند، اغلب میتوانند به خوبی توسط یک دستگاه EDM سیمی با سرعت بالا مورد استفاده قرار گیرند، در حالی که مغازههایی که به طور منظم قالبهای مهر زنی را با زوایای پیشکش برش میدهند، از دستگاه اختصاصی مخروطی بزرگ بهره میبرند.
نکته کلیدی: تطبیق نوع ماشین با هندسه قطعه - به ویژه الزامات زاویه مخروطی و اهداف پایان سطح - عملی ترین نقطه شروع برای انتخاب تجهیزات EDM سیم است.
مقایسه سرعت نسبی برش در انواع ماشین
سرعت پردازش یکی از اولین عواملی است که مدیران اتاق ابزار هنگام مقایسه تجهیزات EDM سیمی در مورد آن سوال می پرسند، زیرا مستقیماً بر تعداد قطعاتی که یک دستگاه می تواند در طول یک پنجره تولید تولید کند تأثیر می گذارد. به جای ذکر ارقام دقیق که به طور قابل توجهی بر اساس مواد، ضخامت، قطر سیم و تنظیمات پالس متفاوت است، بهتر است به موقعیت نسبی سرعت هر دسته ماشین بر اساس هدف طراحی معمولی آنها نگاه کنیم. ماشینهای EDM سیمی با سرعت بالا عمدتاً برای توان عملیاتی در کار کلی قالبگیری مهندسی شدهاند. ماشینهای با سرعت متوسط مقداری سرعت خام را با کنترل دقیقتر و پاسهای تکمیلی چند برش مبادله میکنند. ماشین های مخروطی بزرگ بیشتر برای قابلیت برش زاویه بهینه شده اند تا حداکثر سرعت خطی. نمودار زیر این موقعیت نسبی را بهعنوان یک شاخص توضیحی ساده به جای دادههای اندازهگیری شده تولید نشان میدهد.
این مقایسه افقی عمدا به عنوان یک شاخص نسبی به جای مجموعه ای از اعداد دقیق تولید نشان داده می شود، زیرا سرعت واقعی برش در هر دستگاه EDM سیمی به شدت به ضخامت قطعه کار، سختی مواد، قطر سیم، شرایط شستشو و پارامترهای پالس خاص انتخاب شده توسط اپراتور بستگی دارد. آنچه که نمودار نشان می دهد، تأکید بر طراحی کلی در پشت هر دسته ماشین است: ماشین های EDM سیمی با سرعت بالا معمولاً توسط مغازه هایی مشخص می شوند که در آنها برش توان عملیاتی در قالب کلی اولویت دارد. ماشینهای با سرعت متوسط بر اساس سرعت خالص کمی پایینتر قرار میگیرند، زیرا بخشی از هدف طراحی آنها به استراتژیهای چند برش اختصاص دارد که به جای به حداکثر رساندن نرخ برش خام، سطح و دقت ابعاد را بهبود میبخشد.
ماشینهای مخروطی بزرگ در پایینترین مقدار این شاخص نسبی قرار میگیرند، نه به این دلیل که ماشینهای پایینتری هستند، بلکه به این دلیل که طراحی مکانیکی آنها - بهویژه مسیر راهنمای بالایی که برای دستیابی به زوایای مخروطی تند لازم است - برای قابلیت برش زاویه بهجای حداکثر سرعت برش دیوار مستقیم بهینه شده است. مغازهای که عمدتاً به پانچهای مسطح و قالبهای قالب ساده نیاز دارد، معمولاً پیکربندی با سرعت بالا یا سرعت متوسط را در اولویت قرار میدهد، در حالی که مغازهای که به طور منظم قالبهای مهر زنی با زوایای پیشکش تولید میکند، قابلیت مخروطی را نسبت به افزایش سرعت حاشیهای ارزش میدهد. خواندن این نمودار در کنار نقشههای واقعی قطعهای که یک فروشگاه تولید میکند، مبنای بسیار معناداری برای انتخاب ماشین نسبت به سرعت به تنهایی به دست میدهد.
نکته کلیدی: سرعت برش باید با نیازهای سطح و مخروطی سنجیده شود، زیرا سریع ترین دستگاه روی کاغذ همیشه بهترین گزینه برای قطعات با هندسه زاویه دار نیست.
روند صنعت: پذیرش رو به رشد سیم کشی خودکار و عملیات بدون نظارت
یکی از روندهای واضحتر مورد بحث در صنعت سیم EDM در سالهای اخیر، تغییر به سمت سیستمهای رزوهکاری خودکار سیم است که میتوانند پس از وقفه، سیم را بهطور خودکار دوباره رزوه کنند، بدون نیاز به اپراتور برای راهاندازی مجدد دستی برش. این ویژگی اهمیت دارد زیرا قطع شدن سیمهای برنامهریزی نشده برای وادار کردن ماشینها به بیکار نشستن تا زمانی که کسی مداخله کند، استفاده میشود، که این امر محدود میکند که یک مغازه چقدر میتواند در طول شب یا آخر هفته تولید کند. همانطور که رزوه کاری خودکار قابل اعتمادتر شده است، اتاق های ابزار بیشتری قادر به افزایش زمان اجرا بدون مراقبت هستند، به ویژه برای کارهای قالب چند حفره و برنامه های تولید طولانی. نمودار خطی زیر این مسیر کلی را به عنوان یک روند کیفی و نه به عنوان یک آمار دقیق بازار نشان می دهد.
خط رو به بالا در این نمودار منعکس کننده یک الگوی کلی است که به طور گسترده در نشریات تجاری و ادبیات سازنده گزارش شده است: رشته سیم خودکار از یک ویژگی ممتاز که عمدتاً در ماشینهای رده بالاتر یافت میشود به چیزی که به طور فزایندهای حتی در تجهیزات EDM سیمی میان رده مورد انتظار است، منتقل شد. این پیشرفت در کنار پیشرفتهای گستردهتری در حسگرهای تشخیص قطع شدن سیم، پاسخدهی به کنترل سروو، و سازگاری فیلتراسیون سیال دیالکتریک دنبال میشود که همگی در وهله اول فرکانس قطع شدن سیم را کاهش میدهند. از آنجایی که وقفههای کمتری رخ میدهند و مواردی که اتفاق میافتند بهطور خودکار حل میشوند، ماشینها را میتوان در شیفتهای بدون مراقبت با خطر بسیار کمتری از توقف بریدگی و ساعتها بیکار ماندن رها کرد.
برای اتاقهای ابزار و کارگاهها، این روند پیامدهای عملی فراتر از راحتی دارد. زمان اجرا بدون مراقبت طولانی، نحوه برنامه ریزی برنامه های تولید را تغییر می دهد، و اجازه می دهد تا کاهش های پیچیده و وقت گیر در پایان یک شیفت شروع شود و یک شبه کامل شود. همچنین مسئولیتهای اپراتور را به جای نظارت مستمر در حین برش، به سمت راهاندازی، برنامهنویسی و تأیید کیفیت دستگاه سوق میدهد. مغازه ها در حال ارزیابی یک جدید دستگاه سیم EDM به طور فزاینده ای قابلیت اطمینان threading خودکار را به عنوان یک ویژگی کاربردی و روزمره به جای یک افزونه اختیاری، به ویژه برای امکاناتی که چندین ماشین را اجرا می کنند با تعداد پرسنل محدود در هر شیفت، در نظر بگیرید.
نکته کلیدی: سیم کشی خودکار قابل اعتماد به یک انتظار عملی برای مغازه هایی تبدیل شده است که به دنبال افزایش زمان کارکرد ماشین بدون مراقبت و بهبود انعطاف پذیری برنامه ریزی کلی تولید هستند.
مقایسه ویژگی های ماشین با نمای رادار
از آنجایی که انتخاب ماشین EDM سیم معمولاً به جای بهینه سازی برای یک متریک واحد، شامل متعادل کردن چندین ویژگی در یک زمان است، یک مقایسه به سبک راداری می تواند به تجسم مبادلات واضح تر از یک لیست رتبه بندی شده کمک کند. نمودار زیر ماشینهای EDM سیم با سرعت بالا، سرعت متوسط و مخروطی بزرگ را در پنج ویژگی معمول وزن مقایسه میکند: دقت ابعادی، کیفیت پرداخت سطح، سرعت برش، قابلیت برش مخروطی، و سطح اتوماسیون معمولی. هر ویژگی در یک مقیاس نسبی ساده 1 تا 5 امتیازدهی میشود که منعکسکننده ویژگیهای کلی طراحی به جای مقادیر آزمایششده خاص از هر مدل ماشینی است. این دیدگاه به منظور حمایت از تصمیم گیری جهت دار است، نه جایگزینی برای بررسی دقیق مشخصات فنی.
اشکال همپوشانی در این مقایسه راداری نشان میدهد که چرا هیچ یک از دستهبندیهای EDM سیمی نمیتوانند به طور جهانی بهتر از سایرین برچسبگذاری شوند. هر شکل بیشتر در امتداد محورهایی کشیده می شود که هدف اصلی طراحی آن را منعکس می کند. پروفیل سرعت متوسط بیشترین فاصله را نسبت به دقت و پرداخت سطح دارد، که مطابق با نقش آن به عنوان رده ای است که معمولاً برای تکمیل پاس روی قالب ها و قالب های دقیق انتخاب می شود. پروفیل مخروطی بزرگ، بیشترین فاصله را به سمت محور قابلیت مخروطی می کشد، که بازتاب محدوده سفر مکانیکی تخصصی تعبیه شده در این ماشین ها برای برش زاویه است. پروفیل پرسرعت بیشتر در مرکز قرار می گیرد، که نشان دهنده نقش آن به عنوان یک اسب کاری همه منظوره است تا یک ماشین تخصصی برای هر ویژگی واحد.
خواندن نمودار راداری مانند این زمانی بسیار مفید است که یک فروشگاه ترتیب اولویت خود را برای این پنج ویژگی قبل از مقایسه ماشینها فهرست کند. اتاق ابزاری که قالبهای قالب دیوار تخت ساده را با حجم بالا تولید میکند، ممکن است سرعت برش و سطح اتوماسیون را به شدت سنگین کند و پیکربندی با سرعت بالا را به یک نقطه شروع معقول تبدیل کند. یک فروشگاه قالب دقیق که حفرههایی با تحملهای روکش سطحی محکم تولید میکند، احتمالاً دقت وزنی و پرداخت سطح را بیشتر میکند و به پیکربندی با سرعت متوسط اشاره میکند. تولید کننده قالب مهر زنی که با زوایای کشش تند کار می کند، طبیعتاً قابلیت مخروطی را بالاتر از سایر ویژگی ها در اولویت قرار می دهد. هیچکدام از اینها قوانین مطلق نیستند، اما نمای رادار کمک میکند گفتگوی مبادلهای را به روشی ساختاریافته تنظیم کنید.
نکته کلیدی: هیچ دسته بندی ماشین EDM سیمی بر هر ویژگی غالب نیست، بنابراین خریداران زمانی که برای اولین بار رتبه بندی می کنند که کدام ویژگی برای قطعات خود اهمیت دارد، بیشترین ارزش را از مقایسه رادار دریافت می کنند.
توزیع معمولی برنامه در سراسر صنایع
ماشینهای Wire EDM بخش نسبتاً گستردهای از صنایع تولیدی را ارائه میکنند، اگرچه کار ابزار و قالب با حاشیههای گستردهای به عنوان رایجترین مورد استفاده باقی میماند. نمودار دونات زیر یک توزیع گویا از نواحی کاربرد سیم معمولی EDM بر اساس الگوهای استفاده عمومی صنعت به جای یک بررسی اندازه گیری شده خاص را ارائه می دهد. در نظر گرفته شده است که به خوانندگان زمینه جهت گیری در مورد جایی که فناوری سیم EDM به شدت مورد استفاده قرار می گیرد، ارائه دهد، بنابراین تیم های تدارکات و مدیران اتاق ابزار می توانند الگوی استفاده خود را در برابر تصویر کلی صنعت محک بزنند.
کار ابزار و قالب، از جمله قالبهای مهر زنی، قالبهای اکستروژن و حفرههای قالب تزریقی، بیشترین سهم را در این شکست تشریحی به خود اختصاص میدهند، که با منشأ سیم EDM به عنوان یک فرآیند ماشینکاری که بهطور خاص برای برش فولاد ابزار سخت شده با دقت و تکرار ایجاد شده است، مطابقت دارد. کاربردهای هوافضا بخش ثانویه معنیداری را نشان میدهند، عمدتاً به این دلیل که توانایی سیم EDM برای برش پروفیلهای پیچیده در آلیاژهای با استحکام بالا بدون ایجاد اعوجاج حرارتی با الزامات تحمل سخت رایج در توربینها و اجزای ساختاری مطابقت دارد. تولید دستگاه های پزشکی به یک برنامه کاربردی قابل توجه نیز تبدیل شده است، به ویژه برای قطعات کوچک و پیچیده مانند اجزای ابزار جراحی که لبه های بدون سوراخ و دقت ابعادی مهم هستند.
سهم باقیمانده که به عنوان خودرو و سایر کاربردها گروهبندی میشود، شامل تولید قالب برای پانلهای بدنه و براکتها و همچنین نمونهسازی کلی در صنایع مختلف است. این دسته وسیعتر با سطوح کلی فعالیت تولیدی بیشتر از بخشهای تخصصیتر ابزار و قالب و هوافضا نوسان دارد، زیرا تقاضای نمونهسازی اغلب چرخههای توسعه محصول جدید را دنبال میکند. فروشگاههایی که عمدتاً به مشتریان نمونهسازی اولیه خودرو یا عمومی خدمات ارائه میدهند، ممکن است متوجه شوند که ترکیب برنامههای کاربردی خودشان بیشتر از توزیع تصویری نشاندادهشده در اینجا به این بخش متمایل هستند، که با توجه به تنوع پایگاههای مشتریان در مناطق مختلف و خوشههای صنعتی طبیعی است.
نکته کلیدی: ساخت ابزار و قالب، حوزه اصلی کاربرد فناوری سیم EDM است، با کار هوافضا و تجهیزات پزشکی که بخشهای تخصصی معناداری را تشکیل میدهد.
راهنمای تعمیر و نگهداری برای عملکرد بلند مدت قابل اعتماد
تعمیر و نگهداری مداوم چیزی است که دستگاه EDM سیم را در طول سالها استفاده از تولید به دقت برش میدهد، و بیشتر روشهای زیر توصیههای استانداردی هستند که در اسناد خدمات سازنده و بهترین شیوههای اتاق ابزار یافت میشوند نه تکنیکهای تخصصی منحصر به فرد برای هر برندی.
راهنماهای سیم را به طور منظم بازرسی و تعویض کنید، زیرا راهنماهای فرسوده مستقیماً بر دقت برش تأثیر می گذارد و می تواند در طول زمان باعث ایجاد ناهماهنگی در عرض کرف شود.
مقاومت سیال دی الکتریک و عملکرد فیلتراسیون را کنترل کنید، زیرا مایع آلوده یا شرایط نامناسب باعث کاهش پایداری برش می شود و می تواند سایش قطعات را تسریع کند.
کالیبراسیون کشش سیم را به صورت دوره ای بررسی کنید، زیرا کشش ناسازگار یکی از عوامل رایج قطع شدن سیم در طول اجرای طولانی مدت بدون مراقبت است.
کنتاکت های تغذیه برق را که در اثر تخلیه مداوم الکتریکی فرسوده می شوند و در صورت عدم نگهداری می توانند بر قوام جرقه تأثیر بگذارند، تمیز و بررسی کنید.
با استفاده از تجهیزات اندازه گیری مناسب، به ویژه پس از هر گونه تعمیر و نگهداری قابل توجه یا تعویض قطعه، صحت موقعیت محور را به صورت برنامه ریزی شده بررسی کنید.
محیط دستگاه را تا حد معقولی در دما پایدار نگه دارید، زیرا نوسانات حرارتی می تواند بر تکرارپذیری ابعادی در کار برش دقیق تأثیر بگذارد.
قرار دادن این بررسی ها در یک برنامه تعمیر و نگهداری معمول، به جای پرداختن به مسائل به صورت واکنشی، به کاهش زمان توقف برنامه ریزی نشده کمک می کند و از کیفیت قطعه ثابت در طول دوره های تولید پشتیبانی می کند. اتاقهای ابزاری که فواصل نگهداری را مستند میکنند و راهنمای سیم یا تاریخچه تعویض تماس را دنبال میکنند، قبل از اینکه بر روی تحمل قطعه تمامشده تأثیر بگذارند، مشکلات در حال توسعه را زودتر تشخیص میدهند.
انتخاب تجهیزات از a تولید کننده سیم EDM با طراحی منطقی محصول و روشهای تست کیفیت ثابت نیز نقش معناداری در قابلیت اطمینان طولانی مدت دارد. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd، یک تولید کننده تخصصی با سال ها تجربه در تحقیق، توسعه و تولید ماشینکاری تخلیه الکتریکی و تجهیزات پردازش ویژه، آزمایش دقت موقعیت یابی را برای هر ماشین ابزار قبل از خروج از کارخانه اعمال می کند، که یکی از روش های عملی تولید کنندگان برای حمایت از کیفیت خروجی ثابت برای مشتریان در طول عمر تجهیزات است. طیف محصولات این شرکت شامل سریهای PS-C و DK77-BC دستگاههای سیمبرش EDM با سرعت متوسط، سریهای DK77-A و DK77-B دستگاههای سیمبرش سریع EDM، و سری DK77-D از سیمبرشهای بزرگ مخروطی غرب، با محصولاتی که در بازارهای داخلی آسیای جنوبی فروخته میشوند، با محصولاتی که در بازار داخلی آسیا به فروش میرسند، میرسد. و قاره آمریکا.
نکته کلیدی: نگهداری برنامه ریزی شده راهنماهای سیم، فیلتر دی الکتریک، و کالیبراسیون کشش سیم برای حفظ عملکرد دقیق و قابل تکرار سیم EDM در دراز مدت، مرکزی است.
سوالات متداول در مورد دستگاه های Wire EDM
Q1: یک دستگاه سیم EDM چه موادی را می تواند برش دهد؟
سیم EDM می تواند هر ماده رسانای الکتریکی از جمله فولاد ابزار سخت شده، کاربید، تیتانیوم و آلیاژهای رسانای مختلف را بدون توجه به سختی برش دهد، زیرا این فرآیند به جای نیروی برش مکانیکی به فرسایش الکتریکی متکی است.
Q2: تفاوت بین EDM سیم با سرعت بالا و متوسط چیست؟
ماشین های EDM سیم با سرعت بالا prioritize general cutting throughput using a reusable wire, while medium-speed machines add refinements such as multi-cut strategies and tighter tension control that typically improve surface finish and dimensional consistency.
Q3: چه زمانی یک دستگاه EDM سیم مخروطی بزرگ ضروری است؟
معمولاً زمانی که قطعات نیاز به دیوارهای شیب دار دارند، مانند قالب های مهر زنی یا قالب های اکستروژن با زوایای کششی که بیش از توانایی یک دستگاه استاندارد EDM سیم برش عمودی است، به یک دستگاه مخروطی بزرگ نیاز است.
Q4: مایع دی الکتریک چگونه بر کیفیت برش سیم EDM تأثیر می گذارد؟
سیال دی الکتریک، معمولاً آب یونیزه شده، زباله های فرسایش یافته را از شکاف برش شستشو می دهد، سیم و قطعه کار را خنک می کند و به حفظ شرایط تخلیه پایدار کمک می کند، بنابراین کیفیت ثابت سیال مستقیماً از دقت برش ثابت و پرداخت سطح پشتیبانی می کند.
Q5: خریداران باید در تولید کننده دستگاه سیم EDM به دنبال چه چیزی باشند؟
خریداران عموماً به دنبال تولیدکنندهای با طراحی منطقی محصول، آزمایش کیفیت ثابت مانند تأیید صحت موقعیتیابی در هر دستگاه، سابقه تجربه فنی و محدوده محصولی هستند که دستهبندی ماشینهای خاصی را که کاربردشان نیاز دارد، پوشش دهد.